


A fröccsöntött alumínium hajtóműházon lévő M8-as kivezetés akkor válik le, amikor a nyomatékkulcs először 28 Nm nyomatékot nyom el. A vezeték leáll, a ház egy hulladékgyűjtőbe kerül, és a valódi költség nem a ház. A műszak elvesztése, az elszigetelési jelentés, az ügyfél értesítése és a három mérnök, akik két napot töltenek azzal, hogy bebizonyítsák, hogy a hiba egy lyukspecifikációs probléma, nem pedig összeszerelési probléma. Az autóipari menetes betétek azok a kicsi, olcsó alkatrészek, amelyek pontosan megakadályozzák az ilyen eseményeket, és hónapokkal korábban választják ki őket egy rajzon, amelyen valami ilyesmi olvasható: "M8 x 1,25 önmetsző betét, rozsdamentes vagy azzal egyenértékű".
Itt a következtetés elölről. A betétcsalád sokkal többet számít, mint a márkanév. A huzalmenetes betét, az önmetsző betét és a kulcsos zárbetét nem cserélhető fel, mert három teljesen különböző módon ad át terhelést az alapanyagba. A család rögzítése után az anyag és a bevonat korróziós és hőmérsékleti kérdéssé, a furattűrés pedig szerszámozási és folyamatkérdéssé válik. Rosszul rendelje meg, és pénzt fog költeni olyan szigorúbb tűréshatárokra, amelyekre az alkalmazásnak soha nem volt szüksége, miközben a tényleges kockázat, ami egy forgó vagy kihúzható betét, érintetlen marad.
Ez a cikk végigvezeti az autóipari menetes betétek hat családját, azokat az anyagokat és bevonatokat, amelyeknek értelme van a motor, a sebességváltó, az alváz és az elektromos járművek akkumulátortálcájának munkája során, a furat- és menetspecifikációkat, amelyek eldöntik, hogy egy betét tart-e, a szerszámokat, amelyek mozgatják a vonalat, és azokat a kérdéseket, amelyeket fel kell tenni bármely gyártónak vagy beszállítónak a beszerzési rendelés feladása előtt. A lezárt szálak karbantartási útmutatója, egy sor gyakran ismételt kérdés és egy rövid forrásmodul található.
Mit csinálnak valójában az autóipari menetes betétek egy ízületen belül
A betét egy feladatot lát el: a teherbíró menetet egy gyenge alapanyagból egy erősebb, cserélhető elembe mozgatja. Az alumínium, a magnézium, a cink présöntvények, az acéllemezek, a kompozitok és a műanyagok egy közös tulajdonsággal rendelkeznek. Ha közvetlenül beléjük vág egy menetet, a meghibásodási mód nem egy eltört csavar. Ez egy nyírt vagy húzott cérna a lágyabb anyagban, ami a drága alkatrész.
Gondolj a számokra. Egy 8.8-as osztályú acélcsavar az alumínium kivezetésben előfordulhat, hogy jóval az alumínium meghibásodása előtt meghibásodik a csavaron, ami jó, mert azt szeretné, hogy a csavar legyen a gyenge láncszem. Egy 10.9-es fokozatú csavar ugyanabban a fõben megfordítja ezt a kapcsolatot. Most az alumínium menet olló és a csavar megmarad, ami azt jelenti, hogy a csavar megmentése érdekében tönkretesz egy házat. Egy betét megváltoztatja az arányt. Nagyobb effektív nyírási felülettel rendelkező acél vagy rozsdamentes belső menetet ad az alumínium peremnek, és hosszabb kapcsolódási hosszon osztja el a terhelést, így a kötés úgy viselkedik, ahogyan azt a kialakítás tervezte.
Van egy második, kevésbé tárgyalt funkció. A betétek ismételhetőséget teremtenek. A fröccsöntött alumínium menetes furata a porozitástól, a huzatszögtől, a szerszámkopástól és a befogási helyzettől függően változik. A vezérelt szerszámmal felszerelt előre kialakított lapka ugyanazt a menetpozíciót és ugyanazt a kihúzási viselkedést adja az 1-es és a 100 000-es egységen. Egy biztonsági szempontból kritikus szerelvényt üzemeltető gyártó számára ez az ismételhetőség többet ér, mint a lapka egységára.
Végül a betétek javíthatóságot teremtenek. Ha egy menet megsérül a terepen, egy spirális tekercs vagy egy kulcsos zárbetét alakítja át a selejt házat javított házzá. A nehézgépjárművek és a vasúti munkák során, ahol az öntvények több ezerbe kerülhetnek, és az átfutási idő hónapokba nyúlik, ez az egyetlen ingatlan egész flottákat működtetett.
Az autóipari menetes betétek hat családja és a helyük
A legtöbb beszerzési hiba azért történik, mert a vásárlók az összes betétet egy kategóriaként kezelik. Nem azok. Az alábbi táblázat összefoglalja azt a hat családot, amelyek leggyakrabban szerepelnek a jármű- és repülőgép-rajzokon, és a legtöbb érvről az az oszlop dönt, amely arról szól, hogy a betét hogyan akadályozza meg magát a forgásban.
| Család | Hogyan záródik | Tipikus gazdaanyag | Legjobb illeszkedés | Vigyázz |
|---|---|---|---|---|
| Huzal menetes betét (spirál tekercs) | Gyémánt profilú tekercs, amelyet rugófeszítés tart egy menetes furatban | Alumínium, magnézium, öntöttvas, műanyagok | Szabványos menetes furat javítása és megerősítése | STI csapot igényel, nem szabványos csapot |
| Önmetsző betét | A külső vágórések saját menetet képeznek a telepítés során | Műanyagok, alumínium, lágy öntvények, vékony falak | Egylépcsős beépítés kis szilárdságú kiemelkedésekbe | A pilótafurat átmérője kritikus és anyagspecifikus |
| Kulcszáras betét | Kulcsok lenyomva a betétfalon keresztül az alapanyagba | Kemény acélok, erős rezgésálló kötések, repülőgépházak | Maximális ellenállás a forgással és a kihúzással szemben | Több szerelési lépés és nagyobb csőátmérő |
| Háromlyukú menetes betét | Peremlyukak csavarokkal, szegecsekkel vagy karimával | Lemez, vékony panelek, kompozitok | Vékony anyag, ahol nem lehet teljes szálat elvágni | Szabadságra vagy hozzáférésre van szüksége a panel mögé |
| Belső-külső átalakító anya | Belső menet kívül és belső menet belül | Bármilyen anyag, ahol a menetszabványok eltérőek | A mérőszám hozzáigazítása az egyesítetthez, vagy a BSP az NPT-hez | Ellenőrizze mindkét menet hosszát |
| Menetes dugó és olajdugó | Tömítés tömítéssel vagy kúpos menettel | Olajteknők, hajtóművek, hidraulikaházak | Leeresztő, feltöltő és ellenőrző nyílások | A kúpos és egyenes dugók különböző elvek alapján tömítenek |
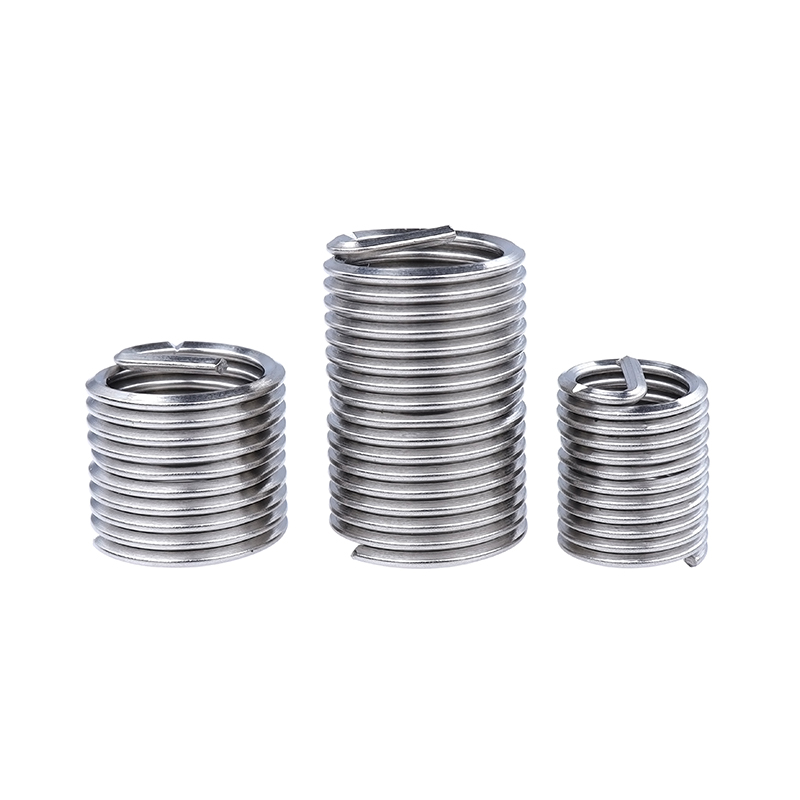 Csavarzár-betét Csavarzár-betét is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Termék megtekintése →
A huzalmenetes betét megérdemel egy hosszabb megjegyzést, mert ez a biztonsággal kapcsolatos kötéseknél leggyakrabban meghatározott család. A szabványos spirális tekercs a beépített tekercs rugalmas feszültségétől függ, hogy a helyén maradjon. A csavarzáras változat egy reteszelő funkciót ad a belső menethez, amely magát a csavart fogja meg, ami megnöveli a rögzítőelem meglazításához szükséges nyomatékot vibráció után. Az erőátviteli tartókonzolban vagy az alvázra szerelt érzékelőben ez a különbség olyan csuklóként jelenik meg, amely 200 óra véletlenszerű rezgés után a szorítóterhelésen marad, ahelyett, hogy kilazulna.
Az önmetsző betétek a spektrum ellenkező végét foglalják el. Ők a pragmatikus választás, ha a főnök puha, a fal vékony, és a folyamat egy műveletet igényel kettő helyett. Mivel a betét saját menetet vág, a vezetőlyuk egyáltalán nem menetspecifikáció. Ez egy furatátmérő, egy tűréssávval, és ez a szalag általában szoros, kis méreteknél gyakran plusz-mínusz 0,05 mm. Ha a fúrási folyamat nem tudja megtartani ezt a szalagot, akkor semmilyen lapkamárka nem fogja megmenteni a kötést.
A kulcsos zárbetétek jelentik a nagy teherbírású megoldást. Kulcsokkal vannak felszerelve, amelyeket a betéttestben lévő nyílásokon keresztül hajtanak le, mechanikusan rögzítve a betétet az alapanyaghoz. Nem kell támaszkodni a rugófeszültségre vagy a súrlódásra. Ezért jelennek meg repülőgépházakban, erős vibrációjú helyeken és olyan javításoknál, ahol egyetlen meghibásodás nem elfogadható. A kompromisszum egy nagyobb telepítési keret és több lépcsőfok a padnál.
Anyag- és bevonatválaszték az autóipari menetes betétekhez
Ha a család összeállt, a következő döntés az anyagiak és a kivitelezés. Itt találkozik a költség, a korrózió és a galvanikus kockázat. A legtöbb gondot megkímélő szabály egyszerű: illessze a betét anyagát a csavarhoz és a környezethez, és soha ne helyezzen egy kis anódbetétet egy nagy katódos anyába anélkül, hogy meggondolná.
A szénacél betétek jelentik az igáslót. Erősek, olcsók és könnyen alakíthatók, cink alapú bevonattal pedig jól bírják a száraz beltéri és enyhén párás környezetet. A leggyakrabban látható két bevonat a kék-fehér cink és a sárga cink. A kék-fehér cink fényes, vékony, viszonylag egyenletes réteget ad, jó megjelenéssel és közepesen ellenáll a sópermetnek. A modern vonalakban háromértékű passziválással előállított sárga cink valamivel melegebb tónust és jellemzően jobban ellenáll a fehérrozsdának, ezért jelenik meg az alvázon és a motortér részein.
A rozsdamentes acél betétek, általában 303, 304 vagy 316, a megjelenésről a kémiára helyezik át a vitát. A 303-as típus szabadon megmunkálható, és természetes választás, ha a lapkatestet automata esztergagépeken kell nagy mennyiségben vágni. A 304-es típus az általános célú korrózióálló minőség, és a legtöbb motorháztető alatti és külső felhasználásra alkalmas. A 316-os típus molibdént ad hozzá, és ez a megfelelő válasz az útsóra, a tengeri kitettségre és bizonyos vegyi környezetekre. A kompromisszum az, hogy az ausztenites rozsdamentes acél nem mágneses, és hőkezeléssel nem edzhető, így az egységnyi térfogatra eső kihúzási szilárdság kisebb, mint egy azonos méretű edzett szénacél betété.
| Anyag és kivitel | Korrózióállóság | Erő | Tipikus környezet |
|---|---|---|---|
| Szénacél, sima | Alacsony | Magas | Csak száraz, olajködös belső helyeken |
| Szénacél, kék-fehér cink | Mérsékelt | Magas | A fülke belseje, száraz motortér |
| Szénacél, sárga cink | Mérsékelt to good | Magas | Motortér, fröccsenésnek kitett alvázzónák |
| 303 rozsdamentes acél | Jó | Mérsékelt | Megmunkált betétek, általános motorháztető alatti használat |
| 304 rozsdamentes acél | Jó | Mérsékelt | Külső burkolatok, konzolok, vegyes anyagú kötések |
| 316 rozsdamentes acél | Nagyon jó | Mérsékelt | Út-só, part menti és vízmosás |
Két gyakorlati szempontot érdemes megismételni. Először is, a bevonat vastagsága kissé megváltoztatja az effektív menetméreteket, így a bevont betét mérete nem azonos a sima betéttel, és a bevonat specifikációja a rajzon a menetkiírás mellett szerepel. Másodszor, ha rozsdamentes betétet helyeznek be egy alumíniumöntvénybe, a két fém érintkezik egy potenciálisan nedves környezetben. Ez egy galvanikus pár. Általában elfogadható kis betét esetén egy nagy öntvényben, de ez inkább tudatos döntés legyen a tervfájlban rögzítve, semmint az alkatrészlista véletlenszerűsége.
A furat méretének, a menetméretnek és a csatlakozási hossznak a megadása
A szál kiemelését bárki elolvashatja a rajzról. Az a rész, amelyhez tapasztalat kell, az, hogy ezt a kiírást lyukra, tűréshatárra és kötési hosszra fordítsák, amelyet egy gyártósor ténylegesen el tud tartani. Öt dolog határozza meg az eredményt: az alapanyag és annak keménysége, a vezetőfurat átmérője és tűréssávja, a bekötési hossz az anyalemezben, a támasznál rendelkezésre álló falvastagság és a beépítési mód, beleértve azt is, hogy a hozzáférés csak az egyik oldalról történik-e.
A keménység az első szűrő. A 60-80 HB körüli lágy alumíniumban egy önmetsző betét könnyen elvágja a tiszta menetet, a spirális tekercshez pedig megfelelően menetes STI furat szükséges. Körülbelül 30 HRC feletti edzett acélban az önmetsző lapkák egyszerűen nem megfelelő szerszámok, és a vita a kulcsos reteszelésre vagy a fúrt és menetes javításra terelődik.
A kísérleti furattűrés a második szűrő, és innen ered a legtöbb terepi hiba. A 0,1 mm-rel túl nagy lyuk csökkenti az anyag mennyiségét, amelybe a betét beleharaphat, és a meghibásodás nyomaték alatt forgó lapkaként jelenik meg, néha csak több hőciklus után. A túl kicsi furat megnöveli a beépítési nyomatékot, ami elnyírhatja a betétet vagy megrepedhet egy vékony kiemelkedés.
Az elköteleződés hossza a harmadik szűrő. Az a gyakori megoldás, hogy a betétet csak olyan mélyre használjuk, mint a csavar szabványos menete, általában hiba. A betétek a terhelés elosztásával működnek, így a mélység egyenesen arányos azzal, hogy a kötés mekkora terhelést hordoz. Az alábbi táblázat összefoglalja, hogy a különböző lapkacsaládok hogyan viszonyulnak a relatív kihúzási teljesítményhez ugyanabban a gazdaanyagban azonos vizsgálati körülmények között, ami a leghasznosabb módja annak, hogy átgondolja ezt a döntést, mielőtt elkötelezi magát a szerszámozás mellett.
Az első dolog, amit a táblázat elmond, az az, hogy minden lapkacsalád üt egy megerősítetlen menetes furatot, mégpedig nagy különbséggel. A diagram legalsó betétje továbbra is nagyjából ötven százalékkal nagyobb kihúzási terhelést ad vissza, mint az általa helyettesített csupasz alumínium menet. Ez a rés a teljes indoklása az alkatrésznek, és ez az oka annak, hogy egyetlen betét is biztonságossá változtathatja a szélső kivezetést anélkül, hogy megváltoztatná az öntvényt.
A második megfigyelés a huzalmenetes betétcsaládon belüli terjedés. A csavarzáras változat itt körülbelül három százalékkal haladja meg a gubancos változatot, ami nem a reteszelési teljesítményre vonatkozik, hanem a kissé eltérő tekercsgeometriát tükrözi, és azt a tényt, hogy mindkettő egy megfelelően menetes, azonos mélységű STI furatba van beépítve. A valós kötéseknél a különbség fontosabb, mint a táblázat sugallja, mivel a reteszelő funkció a rögzítőelem meglazításához szükséges nyomatékot befolyásolja, nem pedig a statikus kihúzó terhelést.
A harmadik pont a tartomány tetején található kulcsos zárbetétre vonatkozik. Azért éri el a legmagasabb indexet, mert a billentyűk közvetlenül a terhelést adják át az alapanyagba, nem pedig kizárólag a szálak összekapcsolására hagyatkoznak. Pontosan ezért van megadva, ahol erős a vibráció, és korlátozott az utómunkálatokhoz való hozzáférés. A költség egy nagyobb főnök és egy hosszabb telepítési ciklus.
A negyedik pont a két önmetsző lapka összehasonlítása. A rozsdamentes változat indexe valamivel magasabb, mint a szénacél változat ebben a tesztben, ami meglepi azokat az embereket, akik azt feltételezik, hogy a rozsdamentes acél mindig gyengébb. Ennek oka, hogy az ebbe a mérettartományba tartozó rozsdamentes betétet valamivel keményebb állapotban és enyhén eltérő horonygeometriával tesztelték. Az őszinte következtetés az, hogy a 92 és 96 közötti különbség a legtöbb üzemi folyamat zaján belül van, és nem lehet döntő tényező. Válasszon ezek közül a korróziós követelmények alapján, nem pedig két vagy négy százalékos szilárdságkülönbség alapján.
Az ötödik pont a háromlyukú betétre vonatkozik. 104-es indexe mindkét önmetsző betét fölé helyezi, de jóval a huzalmenetcsalád alá. Ez logikus, mert a terhelési útja a karimán és a három rögzítési ponton halad át, nem pedig egy teljes mélységű meneten. Megoldás vékony panelekhez, nem vetélytársa a vastag fejben lévő spirális tekercsnek.
A hatodik pont a megerősítetlen lyukról szól, és ez kiemelést érdemel. 62-nél a csupasz menetes lyuk nem csupán gyengébb. Ez a legkevésbé megismételhető lehetőség is, mivel a teljesítménye az öntvény helyi porozitásától függ az adott főnöknél. Ugyanazon alkatrészen lévő két furat eltérően viselkedhet. A betét eltávolítja ezt a változékonyságot, és a változékonyság, nem az átlagos erősség okozza a vonalleállást.
Hetedszer, a diagram egy statikus kihúzható összehasonlítás, és nem szabad fáradtsági rangsorként értelmezni. A vibrációs kötésnél a rangsor változhat, mert a kilazulásnak ellenálló mechanizmus ugyanolyan fontossá válik, mint a kihúzásnak ellenálló. Ez a helyzet a csavarzár és a kulcsos zárszerkezetek esetében.
Nyolcadszor, vegye figyelembe, hogy a kapcsolódási hosszt a névleges átmérő másfélszeresével állandóan tartották. Ha az átmérő kétszeresére növeli az összekapcsolódást, akkor minden lapkacsalád növekszik, de az önmetsző lapkák kevesebbet nyernek, mint a huzalmenet és a kulcsos reteszelő családok, mivel az önmetsző betét az első néhány menet közelében nagyobb terhet hordoz.
Kilencedszer, az indexértékek relatívak, nem abszolútak. Hasznosak a rangsoroláshoz és a tervezési döntések elmagyarázásához egy kollégának. Nem helyettesítik a saját öntvényen végzett kihúzási próbát, saját furatfolyamattal, saját beépítési nyomatékkal.
Tizedszer, a beszerző csapat számára az a praktikus dolog, hogy családot váltani, hogy darabonként néhány centet megtakarítson, szinte soha nem éri meg. A betét az általa megvédett főnök költségének kis töredéke, az általa megakadályozott hibamódot pedig órákban mérik a vonalkiesés.
Szerelési szerszámok és az összeszerelő vezeték valóságellenőrzése
Tökéletes betét rossz szerelőeszközzel egy hulladékgenerátor. A szerszámokról szóló megbeszélés rövid, de itt sok projekt csendben meghiúsul, mivel az eszközt gyakran utólagos gondolatként kezelik ugyanabban a beszerzési rendelésben, mint a betétet.
A huzalmenetes betétekhez a szerelőszerszámok két széles stílusban kaphatók, attól függően, hogy a betét gubanc vagy gubancmentes. A gubancmentes beépítés eltávolítja a különálló szúrós lépést, ami kiküszöböli a meglazult vezetékdarabot, amely egyébként a sebességváltóba vagy az olajgalériába kerülhet. Ez az egyetlen folyamat előnye, nem pedig maga a lapka, gyakran az oka annak, hogy a gyártó áttér a gubancmentes kialakításra. A kihúzószerszámok a megfelelőek, amelyeket akkor használnak, ha egy kopott vagy sérült betétnek ki kell jönnie anélkül, hogy az anyaszálat megsértené.
Az önmetsző lapkák esetében a beépítőszerszám általában egy meghajtó, amely a belső menethez kapcsolódik, és szabályozott nyomatékot fejt ki. Két változó számít: a meghajtó nem bütykölhet ki terhelés alatt, és figyelni kell a beépítési nyomatékot, mert a beépítési nyomaték a legkorábbi és legolcsóbb jelzője annak, hogy a vezetőlyuk nem felel meg a specifikációnak. Ha a beszerelési nyomaték felfelé tolódik el egy műszak alatt, akkor a fúró kopik.
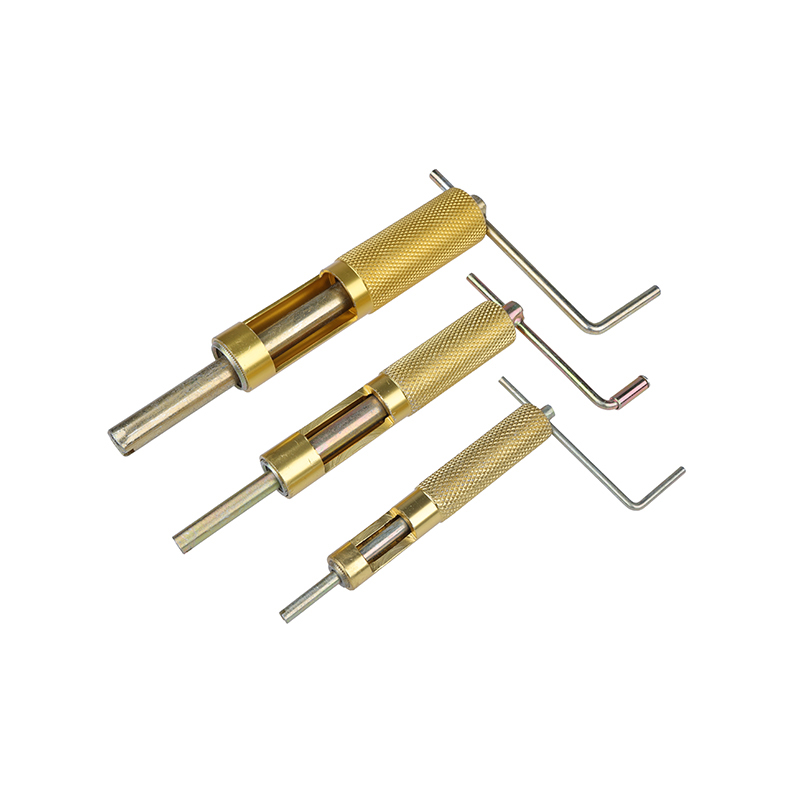 Drótszál-betét telepítőeszköz A huzalmenetes betétek pontos becsavarására szolgál az előre megfúrt furatokba, biztosítva a helyes beszerelést és beállítást. A szerszám különböző méretű huzalmenetekhez használható... Termék megtekintése →
A szálérintések ugyanahhoz a beszélgetéshez tartoznak. A spirális fuvolacsapok kiemelik a forgácsot a zsáklyukból, ami biztonságosabb választássá teszi azokat, ahol a hátrahagyott forgács minőségi kockázatot jelent. Az egyenes horonycsapok robusztusabbak, és gyakran előnyben részesítik az átmenő furatokban és olyan anyagokban, amelyek rövid, porszerű forgácsot képeznek. A köztük lévő választás a forgácsvezérlési döntés, mielőtt a vágási sebesség döntése lenne.
A vonal valóságellenőrzése ez. Ha a telepítési folyamathoz mindkét kézre, egy rögzítésre és egy nyomaték-specifikációra van szüksége, amelyet a kezelőnek emlékeznie kell, a folyamat sodródik. A jó betétszerszám megkönnyíti a helyes beszerelést.
Minőség, nyomon követhetőség és az autóipari menetes betétek gyártójának kiválasztása
Egy néhány centbe kerülő rögzítőelem esetében a beszállítói audit aránytalan az árral és teljesen arányos a kockázattal. A betéthiba nem áll meg a betétnél. Megállítja a csuklót, a szerelvényt és néha a járművet.
Kezdje a dimenzióképességgel, ne csak a tanúsítványokkal. Kérjen képességtanulmányt a kritikus méretekről, ami egy lapka esetében általában a fő átmérőt, a osztásátmérőt, a hosszt, önmetsző típusoknál pedig a horonygeometriát jelenti. Ezután kérdezze meg, hogyan mérik ezeket a méreteket, milyen gyakorisággal és milyen műszerrel. Az a gyártó, aki nem tudja leírni a mérőműszer-szabályozását, olyan folyamatot ír le, amely elsodródik.
Az anyag nyomon követhetősége a második kérdés. A hőszámok, a malomtanúsítványok, valamint az acéltétel és a kész tétel közötti kapcsolat azok, amelyek a betétet fogyóeszközből biztonsági komponenssé alakítják. A rozsdamentes minőségek esetében a tényleges minőséget (303, 304 vagy 316) feltüntető bizonyítvány fontosabb, mint a dobozon lévő címke.
A felületkezelés a harmadik kérdés, és ez a leggyakrabban kihagyott kérdés. A bevonat vastagsága, a tapadás és a bevonat utáni hidrogén ridegség-mentesség jelenléte mind releváns a nagy szilárdságú acél rögzítőelemeknél. A betétek esetében a fő szempont a vastagság szabályozása, amely befolyásolja a menet illeszkedését, és a tekercsen vagy a résen belüli egyenletes lefedettsége, amely befolyásolja a korróziós élettartamot.
A negyedik kérdés a kapacitás és a folytonosság. A nagy, stabil ellátási kapcsolat többet számít, mint az alacsony első árajánlat, mert a mérnöki változások, a kapacitás- és szállítási zavarok azok az események, amelyek ténylegesen leállítják a termelést. Egy saját üzemmel, saját gépparkkal és dokumentált termelési előzményekkel rendelkező partnert könnyebb megtervezni, mint egy jó árú kereskedőt.
Ötödször, nézd meg a tartomány szélességét. Az a beszállító, aki ugyanazt a menetcsaládot kínálja szénacélból, horganyzott acélból és rozsdamentes acélból, valamint a megfelelő menetfúrókkal, meghajtókkal és elszívószerszámokkal, csökkenti a minősítendő szállítók számát. Ez a konszolidáció mérnöki időt takarít meg, és a tervezési idő a legszűkösebb erőforrás a legtöbb projektben. A termékcsalád mögött álló cégről bővebben itt olvashat cégprofil oldal .
Alkalmazási forgatókönyvek: motor, sebességváltó, alváz és elektromos járműtálcák
Ugyanaz a betét eltérő módon viselkedik attól függően, hogy hol helyezkedik el. Néhány forgatókönyv szinte minden járműprogramban megismétlődik, és a kiválasztás logikája eléggé különbözik ahhoz, hogy érdemes szétválasztani őket.
Motor és sebességváltóAz öntött alumínium házak, burkolatok és csapágyfedelek dominálnak. A hőciklus állandó, olajköd van jelen, és a csuklónak gyakran túl kell élnie a jármű élettartamát újbóli nyomaték nélkül. Itt elterjedtek a reteszelő tulajdonságú huzalmenetes betétek és a kulcszáras betétek. Prioritások: rezgés utáni tartás, stabil bilincsterhelés 120°C-on és magasabb hőmérsékleten, valamint olaj- és hűtőfolyadék-expozícióval kompatibilis korrózióállóság. | Alváz és karosszéria felépítéseVegyes anyagú kötések, nagy galvanikus kockázat és útsóterhelés. Az önmetsző lapkák alumínium segédkeretekben és kompozit vagy vékonyfalú szerkezetekben jelennek meg, míg a háromlyukú lapkák a csapoláshoz túl vékony paneleket szolgálják ki. Prioritások: korrózióállóság, galvanikus kompatibilitás az illeszkedő rögzítővel és megismételhető vezérlőfurat egy nagy térfogatú vezetéken. |
EV akkumulátortálcák és házakNagy alumínium szerkezetek sok menetes ponttal, szigorú tömítési követelményekkel és alacsony tűréssel a laza törmelékkel szemben. A menetes betétek és az átalakító anyák lehetővé teszik, hogy egyetlen alumíniumöntvény több rögzítési szabványt is elfogadjon. Prioritások: abszolút mentesség a laza forgácsoktól és törött tágulásoktól, egyenletes beépítési nyomaték több száz ponton és tiszta folyamatdokumentáció. | Vasúti és űrrepülésMagaser safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Prioritások: dokumentált nyomon követhetőség, megismételhető kihúzási teljesítmény és dokumentált javítási eljárás, amely a helyszínen működik. |
Mind a négy forgatókönyvre egy minta érvényes. A betétet soha nem választják külön. A rögzítővel, a furatozási eljárással és a beépítési eszközzel együtt kerül kiválasztásra, és a döntést a tényleges gyártási anyagon végzett kihúzási teszt igazolja, nem pedig egy általános tesztrúd.
Javítás és karbantartás: Csupaszított szálak és leeresztő dugók
Nem minden betét kerül új részbe. Az igények jelentős része a javításból származik, a javításnak megvannak a maga szabályai. A két leggyakoribb feladat a csupasz menet egy puha öntvényben és egy sérült lefolyó vagy töltőnyílás.
Egy lecsupaszított szál esetében a sorrend egyszerű, de megbocsáthatatlan. Mérje meg a fennmaradó furatot, fúrjon a megadott túlméretre, ütögesse meg a megfelelő STI csappal, és szerelje be a betétet a megadott mélységig, általában valamivel a felület alá. A mérési lépés kihagyása a szokásos oka a javításnak, amely egy hónapon belül ismét meghiúsul. Ha a lyukat már egyszer kijavították, előfordulhat, hogy nem megfelelő egy második tekercs ugyanabban a helyen, és egy kulcsos zárbetét vagy egy átalakító anya a jobb megoldás. Az alumíniumöntvények a legelterjedtebb hordozók, és hasznos megbeszélés folyik a lapka viselkedéséről az alumínium javítási munkák során. műszaki cikk az alumínium menetjavításáról .
A leeresztő- és feltöltőnyílások más problémát jelentenek. A hiba általában egy szivárgó vagy sérült dugó, nem pedig egy lecsupaszított menet, és a javítás attól függ, hogy a port egy alátéttel lezárt egyenes menet, vagy egy interferenciával lezárt kúpos menet. Az egyenes dugó a tömítés felületén és a szabályozott nyomatékon alapul, így a túlhúzás inkább károsítja a tömítőfelületet, mint javítja a tömítést. A kúpos dugó a menetek összekapcsolásától függ, így a fordulatok száma számít, és a dugót nem szabad korlátlanul újra felhasználni. A tömítési elv helyes betartása fontosabb, mint az anyagminőség, bár a 316-os rozsdamentes dugó az ésszerű választás ott, ahol a port látja az útpermetet vagy lemosódást.
A flotta és a nehézgépészeti munkák során általában mindkét javítást a helyén lévő alkatrész mellett végzik el, ami azt jelenti, hogy a hozzáférés korlátozott, és a tisztaságot nehéz fenntartani. Ez egy érv amellett, hogy kusza betéteket használjunk a javítókészletekben, mert nincs gubanc, amit el kellene törni és visszaszerezni.
Konfigurációs kártyák: A beszúrási stílus illeszkedése az Ön főnökéhez
Ha két terv egyformán érvényesnek tűnik papíron, akkor általában a főnök geometriája a döntetlen. Az alábbi négy konfiguráció lefedi a valódi rajzfelülvizsgálat során hozott döntések többségét.
Vastag főnök, puha anyag
Huzalmenetes betét egy menetes STI furatban. A legjobb egyensúly a kihúzási szilárdság, a kis beépítési burkolat és a javításbarátság között. Használjon reteszelő változatot, ha a csukló rezgést észlel.
Vékony fal, egy művelet
Önmetsző betét. Saját menetet vág egy ellenőrzött vezetőfuratban, és nincs szüksége külön menetfúró lépésre. A kísérleti furattűrés a kritikus szabályozási pont.
Magas vibráció, kemény anyag
Kulcszáras betét. A kulcsok mechanikusan rögzítik a testet az alapanyagba, és megszüntetik a menetsúrlódástól való függőséget. Nagyobb boríték, nagyobb megbízhatóság.
A panel túl vékony a koppintáshoz
Háromlyukú menetes betét, csavarokkal, szegecsekkel vagy szöggel rögzítve. A terhelést a karimába mozgatja, nem pedig a lemez vastagságába, és hozzáférést kell biztosítani a panel mögé.
Ha ezt a négy kártyát együtt olvassuk, egy egyszerű döntési fa jön létre. Ha van elég anyag egy menetes furathoz, és a kötés számít, használjon huzalmenetes betétet. Ha nincs elég anyag, vagy a folyamatnak egylépésesnek kell lennie, használjon önmetsző betétet. Ha a csatlakozás biztonsági szempontból kritikus és erős a vibráció, használjon kulcsos zárbetétet. Ha nincs vastagság, használjon háromlyukú betétet. Minden más, beleértve az átalakító anyákat és a menetes dugókat, egy másik problémát old meg: a menetszabvány adaptálása vagy a nyílások tömítése.
Költség, átfutási idő és autóipari menetes betétek beszerzése
Egy betét vételára szinte soha nem a legnagyobb szám a döntésben. Ami számít, az egy működő kötés összköltsége, amely magában foglalja a szerszámokat, a folyamatvezérlést, a selejt arányát és a sorleállás költségeit.
Három költségtényező általában meghaladja az egységárat. Az első a vezetőnyílás vagy az STI csap minősége. Az olcsó, sodródó csapok a specifikációtól eltérő lyukakat eredményeznek, a nem megfelelő lyukak pedig beépítési forgatónyomatékot, utómunkát és selejtet eredményeznek. A csap korszerűsítése gyakran kevesebbe kerül, mint a betét leminősítése. A második a telepítési eszközök. A két kezet igénylő illesztőprogram lelassítja a vonalat, és növeli a hibás telepítés esélyét. A harmadik a részfajta. Minden további lapkaméret, amelyet egy üzem raktáron tart, leltárt, elavulási kockázatot és komissiózási hibákat okoz. A kis számú menetmérethez való konszolidáció, olyan beszállítóval, aki képes azonos méretű szénacél, horganyzott és rozsdamentes változatokat is befedni, csökkenti a lassan mozgó alapanyagok végét.
Az átfutási idővel kapcsolatban érdemes feltenni a pufferrel kapcsolatos kérdéseket, nem pedig az átlagokat. Mi a szabványos gyártási átfutási idő, mennyi a minimális rendelési mennyiség, és milyen puffer van a hetente fogyasztott méretekhez? Az a szállító, aki állandó készletet tud tartani a gyorsan változó méretekben, értékesebb, mint az, aki három nappal rövidebb árajánlatot ad egy évente kétszer megrendelt méretre.
A nemzetközi nagykereskedővel vagy forgalmazóval dolgozó vásárlók esetében ugyanez a logika érvényes egy szinttel feljebb. A gyártó saját nyilvántartásaitól függ, hogy a forgalmazó képes-e nyomon követni a tételt a malom tanúsítványáig. Ezért érdemes megérteni az alkatrész mögött álló gyárat, nem csak a számlát kiállítót. A nagy havi mennyiség konzisztenciája, a dokumentált ellenőrzési rutin és a stabil géppark azok a tulajdonságok, amelyek csendesen tartják az ellátási vezetéket.
Gyakran ismételt kérdések az autóipari menetes betétekkel kapcsolatban
Ezek azok a kérdések, amelyek leggyakrabban felmerülnek a tervezési áttekintések, a minőségi megbeszélések és a korai beszállítói beszélgetések során. Mindegyik válasz rövid és praktikus, és mindegyik feltételezi, hogy valódi rajzzal és valódi gyártási folyamattal dolgozik.
Milyen anyagból készülnek általában az autóipari menetes betétek?A legelterjedtebb a cink alapú bevonatú szénacél, ezt követi a 303, 304 és 316 rozsdamentes acél. A szénacél nagyobb keménységet és szilárdságot biztosít alacsonyabb költségek mellett, míg a rozsdamentes acélt a korrózióállóság miatt választják. A helyes válasz a környezettől és a csavar anyagától függ. |
Drótmenetes betétet vagy önmetsző betétet használjak?Használjon huzalmenetes betétet, ha a kiemelkedés elég vastag egy menetes furathoz, és a csatlakozásnak maximális kihúzási teljesítményre van szüksége kis beépítési boríték mellett. Használjon önmetsző betétet, ha az anyag puha, a fal vékony, és a folyamatnak egyetlen lépésből kell állnia. A kísérleti furat szabályozása mindkét esetben kritikus. |
Milyen méretű vezetőlyukra van szükségem egy önmetsző betéthez?Anyag- és méretspecifikus, és általában egy nagyjából plusz-mínusz 0,05 mm-es sávban tüntetik fel kis metrikus méreteknél. Soha ne becsüld meg. A pontos anyaghoz és keménységhez kérje le a lapka gyártójától az ajánlott furatot, és ellenőrizze a gyártóöntvény kihúzási és beépítési nyomatékellenőrzésével. |
Működnek az autóipari menetes betétek alumínium motorblokkban?Igen, és ez az egyik leggyakoribb felhasználási területük. Az alumínium puha az acélhoz képest, ezért a közvetlen menet az öntvényben a gyenge pont. Egy betét áthelyezi a teherhordó menetet acélba vagy rozsdamentes acélba, és elosztja a terhelést egy hosszabb kapcsolódási hosszon, ami jóval a csupasz menetes furat fölé emeli a kihúzási ellenállást. |
Hogyan akadályozhatom meg, hogy egy betét rezgés hatására kihátráljon?Három megközelítés működik. Használjon rögzítő huzalmenetes betétet, amely megragadja a csavart, használjon kulcsos zárbetétet, amely mechanikusan van rögzítve az alapanyagba, vagy javítsa a csatlakozás kialakítását úgy, hogy a csavar megtartsa a szorítóterhelést. A véletlenszerű rezgésvizsgálat nyomatékveszteség méréssel az egyetlen megbízható módszer a választás megerősítésére. |
A rozsdamentes betét gyengébb, mint a szénacél?Az azonos méretű és állapotú ausztenites rozsdamentes acél keménysége kisebb, és nem edzhető át, így térfogategységenkénti kihúzási teljesítménye általában alacsonyabb. A gyakorlati különbség gyakran kicsi a furatminőség és a csatlakozási hossz hatásához képest. A rozsdamentes acélt korrózióhoz válassza, ne szilárdsághoz. |
Felszerelhetem kézzel az autóipari menetes betéteket?Egyszeri javításra igen, megfelelő meghajtóval és nyomatékkulccsal. Gyártáshoz sz. A kézi beszerelés a mélységben, az igazításban és a nyomatékban változhat, és ez a változás okozza a lapka meghibásodását. A gyártási telepítés során ellenőrzött meghajtót kell használni felügyelt nyomatékkal. |
Mit kell ellenőriznem egy betét első cikkvizsgálatánál?Ellenőrizze a fő- és osztásátmérőket, a hosszt, a rés vagy kulcs geometriáját, ha van ilyen, a bevonat vastagságát és az anyagtanúsítványt. Ezután ellenőrizze a beépítési nyomatékot és a kihúzást a gyártóöntvényen. A méretellenőrzés önmagában nem észlel eltérést a betét és az alapanyag között. |
Milyen mélyre kell betétet beépíteni?A gyártó utasításait követve általában kissé a felület alá kell öblíteni. A mélység a beépített menet helyzetét és a terheléseloszlást egyaránt befolyásolja. A túl sekély csökkenti a bekapcsolást és a kihúzást; túl mélyen megzavarhatja a rögzítőelemet, vagy a betét benyúlhat egy tömítőfelületbe. |
Biztosíthat-e ugyanaz a szállító lapkákat, csapokat és szerelőeszközöket?Előnyösebb. A lapkák, menetfúrók, meghajtók és kihúzószerszámok egyetlen forrása csökkenti a változók számát, amikor egy hézag alulteljesít, és kiküszöböli azt a helyzetet, amikor a lapkaszállító és a szerszámbeszállító egymásra mutogat a minőségvizsgálat során. |
Merre tovább
Ha a család kiválasztása előtt áll, a leggyorsabb út az, ha négy sorban írja le a kötést: alapanyag és keménység, menetméret, rendelkezésre álló falvastagság, és hogy a hézag lát-e vibrációt vagy hőciklust. Ebből a négy sorból egy-két jelöltre szűkül a család, a hátralévő munka pedig a gyártási öntvény kihúzási tesztje.
Ha a beszerzésnél jár, a cikkben szereplő kérdések közvetlenül a szállítói kérdőívre vonatkoznak. Érdeklődjön a méretképességről, az anyagok nyomon követhetőségéről, a bevonatszabályozásról, a beépítési nyomaték felügyeletéről és a gyorsan változó méretekre vonatkozó raktározási szabályzatról. A válaszok El fogja választani azt a gyártót, aki egy hosszú programot tud támogatni, attól, aki csak beszerzési rendelést tud kitölteni.
Ezen az oldalon két forrást érdemes legközelebb megnyitni. A cég és gyár profilja lefedi a gyártási bázist, a gépparkot és a menetes csatlakozási termékcsalád mögött meghúzódó minőségi megközelítést. Innentől kezdve a termékszakaszok családonként vannak rendszerezve, így közvetlenül a huzalmenetes betétről a szerelőszerszámra, vagy az önmetsző betétről a megfelelő menetfúróra kerülhet anélkül, hogy elhagyná ugyanazt az ellátási láncot.
 Rozsdamentes acél önmetsző menetbetét A rozsdamentes acél önmetsző menetes betétek olyan rögzítők, amelyeket a menetes csatlakozások megerősítésére terveztek. A szabványos betétekkel ellentétben rozsdamentes acélból készülnek, fel... Termék megtekintése →
Az új programot tervező csapatok számára a következő gyakorlati lépés egy mintakészlet: egy-egy méret két vagy három jelölt családban, plusz a megfelelő eszközök, amelyeket saját castingon teszteltek. Ez a teszt néhány napba és kevés anyagba kerül, és szinte az összes bizonytalanságot megszünteti, amely a lapka kiválasztását eleve nehézzé teszi.


