


Egy rajz landol a gépészpadon. A felirat „303 rozsdamentes” egy kis menetes olajleeresztő csavarra és egy adag önmetsző betétre vonatkozik. Senki nem kérdezi, hogy elég erős lesz-e az alkatrész, mert soha nem az erő volt az oka a minősítésnek. Az alkatrészt azért választották ki, mert egy csavargépnek műszakonként ezreket kell megforgatnia tisztán törő forgácsokkal, és mert a kész alkatrésznek még évekig túl kell élnie a nedvességet, az útsópermetet és a műhelyi nedvességet. Pontosan ezt a kompromisszumot írja le a 303 rozsdamentes acél anyagtulajdonsága: először megmunkálásra tervezett ausztenites minőség, másodsorban pedig korrózióállóság.
A rövid változat a részletek előtt: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) egy 18/8-as típusú króm-nikkel ausztenites rozsdamentes acél, amelyhez 0,15-0,35 százalék ként adnak szándékosan a forgácstörés érdekében. Hőkezeléssel nem keményíthető, lágyított állapotban lényegében nem mágneses, lágyított szakítószilárdsága az 500-700 MPa sávba esik, általános korrózióállósági sávja pedig megközelíti a 304-et. Egyedül a kloridos lyukállóság, amitől egyértelműen lemarad, mert ugyanaz a mangán-szulfid oldja meg az első zárványt is, ami olyan gyönyörű. környezet.
Ez a cikk végigvezeti az összetételt, a mechanikai és fizikai adatokat, a megmunkálhatóságot, a korróziós viselkedést, a hő- és hegesztési határértékeket, a kiválasztási logikát és a beszerzési ellenőrzéseket, amelyek a rövid válasz mögött rejlenek. Mérnököknek, vásárlóknak és minőségi személyzetnek íródott, akiknek rajzon vagy beszerzési megrendelésen kell megindokolniuk az anyagválasztást, nem pedig egy tankönyvhöz.
A legfontosabb szempont: A 303-as rozsdamentes acél egy szabadon megmunkálható ausztenites minőség, amely a klorid-pontosodási ellenállást a rozsdamentes acélok közül az egyik legnagyobb megmunkálási sebességre cseréli, ezért uralja a csavarozással megmunkált alkatrészeket, például menetbetéteket, adaptereket és leeresztődugókat.
303 rozsdamentes acél anyagtulajdonságok egy pillantásra
Mielőtt belefúrnánk az egyes értékeket, segít, ha a teljes fokozatot egy nézetben láthatjuk. Az alábbi táblázat összefoglalja a legtöbb anyagtanúsítványon és adatlapon szereplő, 303-as címszó alatti rozsdamentes acél anyagtulajdonságokat, valamint ezek gyakorlati következményeit a műhelyben.
| Tulajdonság | Tipikus érték | Mit jelent a menetes alkatrésznél |
|---|---|---|
| évfolyam család | Ausztenites, króm-nikkel | Hőkezeléssel nem keményíthető; hideg munkából fakad az erő |
| UNS / EN jelölés | S30300 / 1.4305 | Cserélhető a legtöbb rajzon AISI 303 és X8CrNiS18-9 |
| Szakítószilárdság (hevített) | 500-700 MPa | Megfelelő nyírással és nyomással terhelt betétekhez és dugókhoz |
| 0,2 százalékos folyáshatár (hevített) | 190-260 MPa | Az alacsony hozam szükségessé teszi a nagyvonalú menetkötést |
| Megnyúlás | 35-50 százalék | Jó hajlékonyság, így a menetek inkább gördülnek és deformálódnak, mint megrepednek |
| Keménység (hevített) | 160-200 HB | Megmunkálható szabványos keményfém szerszámmal, nagy felületi sebességgel |
| Relatív megmunkálhatóság | A B1112 körülbelül 78 százaléka | Nagyjából 1,7-szer gyorsabban vágható, mint a 304 |
| Mágneses viselkedés | Lényegében nem mágneses, ha lágyítják | Enyhe mágnesesség hidegmegmunkálás vagy menethengerlés után |
| Klorid lyukállóság | Alacsonyabb, mint 304 és sokkal alacsonyabb, mint 316 | Kerülje a tengeri, vegyi és erős jégtelenítő hatást |
Kulcsszavak: ha a specifikációban csak a "rozsdamentes" szerepel, akkor a 303 és a 304 nem cserélhető fel kloridos környezetben, bár a polcon egyformán néznek ki.
Kémiai összetétel és minőségjelölések
A 303-as ötvözet a 18/8-as ausztenites család szabad megmunkálású módosítása. Alapvető kémiája lényegében 304, szabályozott kén- vagy szelén-adalékokkal, valamint enyhén lazított szén- és foszfor-határértékkel, amely inkább a nagy mennyiségű rúdgyártás valóságát tükrözi, semmint a korróziós teljesítmény javítására tett kísérleteket.
| Elem | Tartomány | Szerep az évfolyamon |
|---|---|---|
| szén (C) | 0,15 max | Korlátozott, hogy korlátozza a króm-karbid képződést a szemcsehatárok mentén |
| Szilícium (Si) | 1,00 max | Deoxidáció olvadás közben; a maradék szintek kis mértékben befolyásolják a megmunkálhatóságot |
| Mangán (Mn) | 2,00 max | A kénnel kombinálva mangán-szulfid zárványokat képez, amelyek széttörik a forgácsot |
| Foszfor (P) | 0,20 max | 304-nél magasabb juttatás; kis mértékben hozzájárul a forgács törékenységéhez |
| Kén (S) | 0,15-0,35 | A meghatározó kiegészítés; belső bevágásokat hoz létre, amelyek lerövidítik a forgácsot |
| Króm (Cr) | 17,0 és 19,0 között | Passzív oxidfilmet képez, amely korrózióállóságot biztosít |
| Nikkel (Ni) | 8,0 és 10,0 között | Stabilizálja az ausztenites szerkezetet, rugalmasságot és szívósságot biztosít |
| Molibdén (Mo) | maximum 0,60 (opcionális) | Nem szándékosan hozzáadva; a hiány az, ami elválasztja a 303-at a 316-tól |
A kéntartalom az egyetlen legfontosabb szám ebben a táblázatban, és ez a leggyakrabban hibásan megadott szám is. A 0,15 százalékos kéntartalmú gépek észrevehetően rosszabbak, mint a 0,30 százalékos, de mindkettő teljes mértékben megfelel a 303-as specifikációnak. Az évente több millió kis lapkát gyártó csavargép-műhelyben ez a terjedés közvetlenül a szerszámcserében, a ciklusidőben és a selejt arányában jelentkezik.
Szelén és réz változatai
Két változat jelenik meg rendszeresen a rajzokon, és nem kezelendő a 303-as szabvánnyal azonosként:
- 303Se (UNS S30323) - a szelén helyettesíti a ként, mint szabad megmunkálási adalék. A forgácskezelés jó, és a felületkiképzés is gyakran jobb, de a megmunkálhatósági indexe valamivel alacsonyabb, mint a kéntartalmú 303. A választás fő oka a jobb meleg- és hidegalakíthatóság, valamint a valamivel jobb korrózióállóság, mivel a szelénzárványok kevésbé agresszív gödör-iniciátorok, mint a szulfidok.
- 303 Cu - rézcsapágyas változatot használnak, ahol javított hidegirányú nyomásra vagy valamivel jobb korróziós teljesítményre van szükség. Gyakori a kötőelem készletben és a hidegen alakított alkatrészek huzalában.
- 303Sulf és általános 303 - kereskedelmi megnevezések, amelyeket mindig egy írott kémiai tartományhoz és egy tanúsítványhoz kell kötni, mivel a "303" önmagában nem határozza meg a kéntartalmat, a keménységi hőmérsékletet vagy a szállítási állapotot.
Az importdokumentáció áttekintésekor érdemes tudni az AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 és GB/T Y1Cr18Ni9 minőségi megfelelőiről. A gyakorlatban egy ázsiai, európai vagy észak-amerikai beszállító ugyanazt a családot ajánlja, de a tanúsítvány formátuma és a teszt hatóköre eltérő, ezért a beszerzési megrendelésben fel kell tüntetni, hogy melyik szabvány az irányadó.
A legfontosabb tudnivalók: a 0,15 és 0,35 százalék közötti kén az, amitől a 303 jól működik, de az ablakon belül a pontos pont egy beszerzési változó, amelyet nagy volumenű munkák esetén le kell rögzíteni.
A 303-as rozsdamentes acél mechanikai tulajdonságai
A 303 mechanikai adatai mindig állapotfüggőek, és itt történik a legtöbb specifikációs hiba. A lágyított rúdra hivatkozott adatlap gyengén néz ki az azonos minőségű hidegen húzott rúdhoz idézett mellett, és mindkettő helyes. Ennek az az oka, hogy a 303 ausztenites, és nem erősíthető oltással vagy temperálással. Az egyetlen elérhető kar a hideg megmunkálás, amelyet vagy rúdhúzásként a megmunkálás előtt, vagy menethengerlésre és utánalakításra alkalmaznak.
| Tulajdonság | Lágyított rúd | Hidegen húzott vagy hengerelt rúd |
|---|---|---|
| Szakítószilárdság | 500-700 MPa | 690-860 MPa |
| 0,2 százalékos folyáshatár | 190-260 MPa | 450-700 MPa |
| Megnyúlás in 50 mm | 35-50 százalék | 10-25 százalék |
| Terület csökkentése | Körülbelül 50 százalék | Körülbelül 35 százalék |
| Keménység | 160-200 HB | 230-320 HB |
| Rugalmassági modulus | 193-200 GPa | 193-200 GPa |
| Poisson-arány | 0.30 | 0.30 |
Ebből a táblázatból két következmény következik. Először is, a lágyított 303 folyás/szakítószilárdság aránya alacsony, nagyjából 0,35-0,45, ami azt jelenti, hogy az anyag észrevehetően deformálódik, mielőtt eltörne. Menetes betétnél vagy konverziós anyánál ez a hajlékonyság hasznos: a menetoldalak nem repednek, hanem egy kissé tökéletlen illeszkedő menethez alkalmazkodhatnak. Másodszor, ugyanaz a hajlékonyság azt jelenti, hogy a menetet jóval azelőtt ki lehet húzni a puha alapanyagból, hogy maga a betét meghibásodik, így általában az alapanyag szilárdsága és az összekapcsolt menethossz határozza meg a kötést.
Erő versus elkötelezettség, nem egyedül az erő
Gyakori hiba az alumínium házaknál, hogy erősebb betétet írnak elő, nem pedig több rögzítést. Ha egy 303-as rozsdamentes lapkát csak négy menetes présöntött alumíniumbetétbe szerelnek be, akkor a lapka minőségétől függetlenül az alumínium nyíró először. Gyakorlati kötelezettségvállalási szabályok, amelyek érvényesek a termelésben:
- Acél és öntöttvas anyák esetén törekedjen arra, hogy a menet névleges átmérőjének legalább 1,0-1,5-szerese legyen.
- Alumínium és magnézium hordozók esetében célozzon a névleges átmérő 2,0-szeresére, vagy használjon kulcsos zárat vagy háromlyukú betétet, amelyet a terhelés szétosztására terveztek.
- A műanyagok és kompozitok esetében a terhelést egy ragasztott vagy öntött betét hordozza, nem pedig a menetes kapcsolódás, és a 303 szerepe a belső menetformára korlátozódik.
- Rezgés esetén adjon meg egy csavaros rögzítő huzalbetétet vagy egy reteszelőfoltot, ne csak a nyomatékra hagyatkozzon.
A fáradási teljesítmény ugyanezt a logikát követi. Az izzított 303 forgóhajlítási tartóssági határa jóval a hidegen megmunkált rúdé alatt van, és a menetes csatlakozásnál a kifáradási élettartamot az első bekapcsolt menetnél lévő bevágás uralja. A megmunkálás utáni menethengerlés nyomómaradék feszültséget hagy a gyökérnél, és lényegesen javítja a kifáradási élettartamot a vágáshoz képest, ami az egyik oka annak, hogy a menethengerlés továbbra is az alapértelmezett a nagy volumenű rozsdamentes kötőelemeknél.
Kulcskivétel: A 303 nem hőkezelhető, így a nagyjából 700 MPa feletti szilárdsági követelményt hidegen megmunkált temperáció megadásával és alacsonyabb hajlékonyság elfogadásával kell teljesíteni.
A 303-as rozsdamentes acél fizikai és termikus tulajdonságai
A fizikai adatok fontosabbak, mint a legtöbb tervező elvárná, különösen az olyan szerelvények esetében, amelyek a hőmérséklet-ciklusokat látják. Az alumínium házban lévő rozsdamentes betét az alapfémtől eltérő ütemben tágul, és az előfeszítés ebből adódó változása gyakran az, ami meglazítja a kötést, nem csak a vibráció.
| Tulajdonság | Tipikus érték | Tervezési implikáció |
|---|---|---|
| Sűrűség | 7,9 g/cm3 | Az alkatrész tömege hasonló a szénacélhoz hasonló geometria esetén |
| Olvadási tartomány | 1400-1420 °C | Messze meghaladja az összes gépjármű- vagy repülőgépipari üzemi hőmérsékletet |
| Fajlagos hő | Körülbelül 500 J/kg·K | Lassan melegszik és lassan hűl az alumíniumhoz képest |
| Hővezetőképesség 100 °C-on | Körülbelül 16,2 W/m·K | Gyenge hőelvezetés, ezért a megmunkálás közben folyamatosan áramoljon a vágófolyadék |
| Elektromos ellenállás | Körülbelül 0,72 mikroohm méter | Nem választott anyag vezetőképes utakhoz |
| Hőtágulás, 20-100 °C | Kb. 17,3 x 10⁻⁶ per K | Alacsonyabb, mint az alumínium, nagyjából 23, ami megváltoztatja az előterhelést, amikor meleg |
| Relatív mágneses permeabilitás | Körülbelül 1,02 izzított, körülbelül 3-ig hidegen végzett munkánál | Ellenőrizze a mágnesesség követelményeit a tényleges temperálással |
| Rugalmassági modulus | 193-200 GPa | Merevebb, mint az alumínium, így a terheléselosztás kedvez a betétnek |
A mágneses viselkedés külön megjegyzést érdemel. Sok vásárló elutasítja a rozsdamentes alkatrészt, mert mágnes tapad hozzá. A 303-ban a gyenge vonzás normális és várható hideghúzás, menethengerlés vagy súlyos megmunkálás után, mivel ezek a műveletek részben átalakítják az ausztenitet martenzitté. A teljesen lágyított, feszültségmentesített 303-as alkatrész 1,02-hez közeli áteresztőképességet mutat, míg az erősen hidegen alakított alkatrész ennek többszörösét. Ha egy specifikáció nem mágneses viselkedést követel meg, akkor a követelményt a kész állapothoz kell írni, nem az alapanyaghoz.
A hőtágulási ábra egy gyakorlati térproblémát is megmagyaráz. Ha rozsdamentes dugót szerelnek be egy alumínium házba, és a szerelvény felmelegszik, az alumínium gyorsabban nő. Ha a dugót olyan értékre húzták meg, amely acélházat feltételezett, az előfeszítés leeshet, és a csatlakozás kiszivároghat. Magas hőmérsékletű alkalmazásoknál a valamivel nagyobb kezdeti nyomaték, a szabályozott kompressziós tömítő alátét vagy a hőmérséklet-tartományra méretezett menettömítő általában megbízhatóbban oldja meg a problémát, mint a fokozatváltás.
Kulcsszavak: a kész 303-as alkatrész enyhe mágnesessége normális, és nem jelzi a rossz minőséget; ehelyett ellenőrizze a permeabilitási követelményeket a hidegmunka állapotával szemben.
Megmunkálhatóság: Az ingatlan, amely elad 303
A megmunkálhatóságot általában indexként adják meg, ahol a B1112 szabadon forgácsolt szénacél 100 százalékra van állítva. Az index nem laboratóriumi állandó; ez egy iparági konvenció, amely az elérhető forgácsolási sebességet tükrözi ésszerű élettartam mellett. Továbbra is választ ad arra a kérdésre, amelyet minden gyártástervező feltesz, hogy egy adott minőség hány alkatrészt hoz ki óránként, mielőtt a szerszámkopás változtatásra kényszerítené. Három dolog határozza meg a rozsdamentes minőség indexét: a zárványok kémiája, az ausztenites mátrix keményedési sebessége és a hővezető képesség, amely meghatározza, hogy a szerszámnak mennyi hőt kell felvennie. A 303-ban található mangán-szulfid zárványok belső feszültségkeltőként működnek, így a forgács rövid szegmensekre törik, ahelyett, hogy hosszú, kusza madárfészket képezne a szerszám körül. Ez az egyetlen viselkedés nagyobb felületi sebességet, nehezebb előtolást és kevesebb kezelői beavatkozást tesz lehetővé. Az alábbi táblázat a 303-at helyezi el más, ugyanazt az indexet használó gyakori osztályzatok mellett.
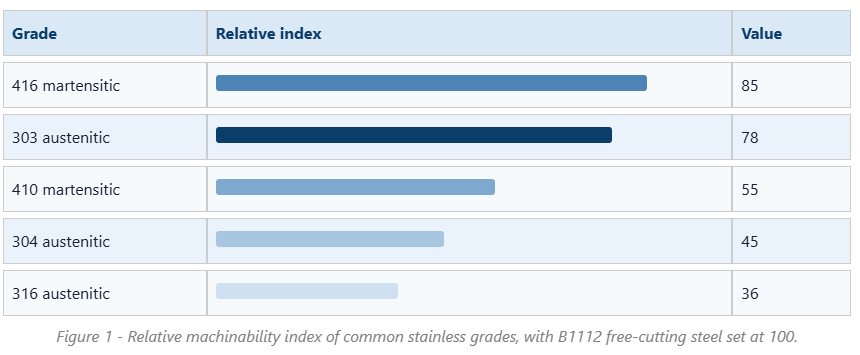
A 303 és 304 közötti különbség az egyetlen kereskedelmi szempontból legjelentősebb tény ebben a cikkben. A 78-as indexnél a 45-ös indexnél a 303 gyorsabban távolítja el az anyagot, rövidebb forgácsot termel, és sokkal kevesebb szerszámcserét hajt végre műszakonként. A kis alkatrészeket futtató többorsós csavargépeken ez a különbség gyakran dönti el, hogy a munka jövedelmező-e. Ez azt is megmagyarázza, hogy a piacon szinte minden kis rozsdamentes menetes alkatrész, a huzalbetétektől a leeresztődugókig, alapértelmezés szerint a 303-ban szerepel, hacsak az ügyfél nem kér mást.
Az előny nem korlátlan, és valódi büntetésekkel jár. A szulfidzárványok csökkentik a korrózióállóságot, amint arról a későbbiekben szó lesz, és kevésbé teszik alkalmassá az anyagot hegesztésre, mert a kén elősegíti a forró repedést. A felületkezelés kiváló lehet, de ha a megmunkálást passziváló savas kezelés követi, akkor a zárványok mikroszkopikus méretű gödröket hagyhatnak, amelyek nagyításkor hibának tűnnek. A szerszámkopás jobb, mint a 304, de még mindig messze van a szénacéltól, ezért a kemény aljzattal és PVD bevonattal ellátott keményfém minőségek a szokásos választás. A hűtőfolyadék nyomása számít, mert a 303 rosszul vezeti a hőt; A nagynyomású átmenő szerszám hűtőfolyadéka a vágóélt azon hőmérséklet alatt tartja, ahol a felépített él kialakul.
A bevonatos keményfémmel lágyított 303 esztergálásának jellemző kezdőparaméterei a 150-200 méter/perc felületi sebesség és a 0,10-0,25 mm/fordulat előtolás, a pontos értékek a vágásmélységhez és a merevséghez igazítva. A gyorsacél szerszámokat továbbra is használják kis átmérőjű menetfúráshoz és formázószerszámokhoz, de jóval kisebb sebességgel, általában 25-40 méter percenként. A csapolás az a művelet, ahol a 303 kivívja hírnevét, mivel a rövid forgácsok sokkal könnyebben tisztítják a fuvolákat, mint a 304 által előállított szálas forgácsok, ami drasztikusan csökkenti a csaptörést a zsákfuratokban.
Egy másik gyakorlati szempont a következetesség. Mivel a kéntartalom széles, a kompatibilis 303 két hője eltérően viselkedhet. A nagy volumenű munkát végző műhelynek meg kell kérnie a marót vagy az alkatrészgyártót, hogy a szabad megmunkálási kiegészítést a tartomány felső felében tartsa, ha a ciklusidő és a szerszám élettartama kritikus. Ahol a felületminőség vagy az alakíthatóság fontosabb, ott az alacsonyabb kéntartalmú vagy szeléntartalmú változat a jobb kereskedelem.
Végül a megmunkálhatóság nem csak a sebességről szól. Szó van a selejtezésről, a sorjázásról és az ellenőrzési költségekről is. A szabadon vágó minőségek kisebb sorját, méretstabil alkatrészeket és kiszámíthatóbb menetmélyedést eredményeznek, ami csökkenti a végső ellenőrzéskor kiselejtezett alkatrészek számát. Több menetes, keresztfuratú és tömítőfelületű alkatrészen ez a másodlagos megtakarítás meghaladhatja a ciklusidő megtakarítását.
Érdemes megjegyezni, hogy a diagramban szereplő index meghatározott referenciafeltételeket feltételez, általában egypontos esztergálást keményfém szerszámozással és rögzített szerszámélettartam-kritériummal. A művelet megváltoztatása kissé megváltoztatja a rangsort. A fúrás például érzékenyebb a forgácseltávolításra, mint az esztergálás, így a 303-as relatív előnye a 304-gyel szemben még nagyobb a mélyfúrásnál és menetfúrásnál, mint azt az index önmagában sugallja.
Kulcsszavak: A 303 a hozzávetőlegesen 78-as megmunkálhatósági indexe miatt létezik, és minden olyan döntést, hogy korróziós okokból 304-re vagy 316-ra váltanak, a ciklusidő 40 százalékos vagy annál nagyobb növekedése mellett kell elszámolni.
303 rozsdamentes acél korrózióállósága
Tiszta vidéki és beltéri környezetben a 303 a 304-hez közeli teljesítményt nyújt, és évekig megőrzi a fényes felületet. Friss víz, enyhe mosószerek, sok olyan élelmiszerrel érintkező környezet, amelyek nem tartalmaznak kloridot, és a legtöbb motorháztető alatti körülmények, amelyekben alkalmanként nedvesség jelentkezik, mind elfogadhatók. A problémák akkor kezdődnek, amikor a kloridok jelentős koncentrációban vannak jelen.
A mechanizmus egyszerű. A mangán-szulfid zárványok megszakítják a passzív króm-oxid filmet. Kloridionok jelenlétében ezek a zárványok előnyösen oldódnak, mikroréseket hozva létre, ahol a helyi kémia savassá és oxigénhiányossá válik. Amint egy gödör beindul, továbbterjed, mert a gödör belseje anóddá válik, a környező felület pedig nagy katódként működik. Ez az oka annak, hogy egy 303-as alkatrész két évig makulátlannak tűnhet egy szárazföldi üzemben, majd hónapokon belül gödrösödést mutathat, ha ugyanazt az alkatrészt egy part menti helyszín közelében szerelik fel, vagy jégoldó só hatásának teszik ki.
A lyukasztási ellenállást gyakran a króm-, molibdén- és nitrogéntartalomból számolt pontozási ellenállás egyenértékszámával hasonlítják össze. A 303-nál nincs szándékos molibdén vagy nitrogén, így az érték a 17-19 tartományba esik, hasonlóan a 304-hez, de sokkal nagyobb az iniciációs helyek sűrűsége. A 316-os fokozat molibdént ad hozzá, és nagyjából 24-26-ot ér el, ezért továbbra is ez marad az alapértelmezett a tengerészeti és vegyipari szolgáltatásokban.
| Tényező | 303 | 304 | 316 |
|---|---|---|---|
| Pitting ellenállás egyenértékű | Körülbelül 17-19 között | Körülbelül 18-19 között | Körülbelül 24-26 között |
| Gödörbeavatási helyek | Magas, szulfidzárványoktól | Alacsony | Nagyon alacsony |
| Relatív megmunkálhatóság | 78 körül | Körülbelül 45 | Körülbelül 36 |
| Tengeri vagy tengerparti expozíció | Nem ajánlott | Korlátozott | Ajánlott |
| Hegeszthetőség | Gyenge, forró repedésveszély | Jó | Jó |
| Tipikus menetes alkatrészhasználat | Betétek, adapterek, leeresztő dugók | Általános rögzítőelemek és betétek | Tengerészeti és technológiai szerelvények |
Van egy enyhülés, amit érdemes tudni. A megmunkálás után a citrom- vagy salétromsavban történő passziválás eltávolítja a szabad vasat és a felületi szennyeződéseket, és kismértékben javítja a 303 teljesítményét a legkülső zárványok eltávolításával. Nem változtatja meg az ömlesztett kémiát, és nem menti meg a kloridban gazdag környezetben használt alkatrészt. Az elektropolírozás egy lépéssel tovább megy a vékony felületi réteg teljes eltávolításával, ami javítja a megjelenést és a beindulási ellenállást, de az előny ismét csak a bőrre korlátozódik.
A leeresztődugók és más tömítőelemek esetében a környezet általában kevésbé agresszív, mint amilyennek látszik. A motorolaj, a sebességváltó-folyadék és a hűtőfolyadék általában nem kloridtartalmú, és a dugó az olajteknő belsejét látja, nem pedig a fröccsenő zónát. Ez az oka annak, hogy a 303/304/316 rozsdamentes olajdugókat általában családként kínálják, és hagyják, hogy a vevő a kitettséghez igazodjon, ahelyett, hogy a legdrágább opciót választaná.
Az ésszerű kiválasztási szabály a 303 használata, ahol az alkatrészt nagy mennyiségben megmunkálják, és a környezet jóindulatú, váltson a 304-re, ahol némi kloridexpozíció és mérsékelt korrózió lehetséges, és lépjen a 316-ra, ahol az alkatrész sót, tengeri levegőt vagy technológiai vegyszereket lát. Másfelé haladva, a 316-ot választva beltéri száraz alkalmazáshoz, költségnövekedést jelent, mérhető előnyök nélkül.
Kulcsszavak: A 303 remek választás beltéri, olajos és enyhén páratartalmú szolgáltatásokhoz, de soha nem javasolt tengerparti, tengeri vagy kloridban gazdag környezetekben, ahol a szulfidzárványokon gödrösödés indul meg.
Hőállóság, hőkezelés és hegesztési viselkedés
Az adatlapok általában azt írják, hogy a 303 ellenáll az oxidációnak, ha időszakosan körülbelül 760 °C-ig, folyamatos üzemben pedig körülbelül 870 °C-ig van kitéve. Ezek az ábrák az oxidréteg képződését írják le, nem a szerkezeti alkalmasságot. A minőséget megmunkálhatóvá tevő kén-adagolás az oka annak is, hogy nem jó választás a magas hőmérsékletű kiszolgáláshoz, mert a szulfidok elősegíthetik a ridegedést és a szemcsehatárokon felgyorsult támadást.
A hőkezelési tények számítanak
- A 303 hőkezeléssel nem keményíthető. Bármilyen keménységi követelményt hideg megmunkálással kell teljesíteni, nem pedig hűtéssel vagy öregítéssel.
- Az izzítás nagyjából 1010-1120 °C tartományban történik, majd gyors hűtés következik, és célja a hidegen megmunkált anyag lágyítása és a rugalmasság helyreállítása, nem pedig a szilárdság növelése.
- A megmunkált alkatrészek feszültségmentesítését általában 350-400 °C körüli hőmérsékleten végzik. Ezt a tartományt szándékosan választották ki, hogy az érzékenyítési ablak alatt maradjon, ahol a szemcsehatárokon króm-karbidok képződnek.
- A durván 425 és 815 °C közötti hosszan tartó expozíciót kerülni kell, mert a króm-karbid kiválás eltávolítja a krómot a környező mátrixból, és korrózióra hajlamos sávot hagy maga után.
A hegesztés a gyenge pont
A 303-ast általában hegesztésre alkalmatlannak tekintik. A kén csökkenti a megszilárdulási hőmérséklet-tartományt és elősegíti a hegesztési varratban a forró repedést, valamint növeli a porozitást. Ha egy konstrukció hegesztést igényel, a szokásos megközelítés az alkatrész 304-re vagy 316-ra történő átváltása, vagy alacsony kéntartalmú töltőanyag-bázis kombinációra. Ahol a 303-as alkatrészt valóban össze kell kötni, ott a hegesztést alacsony hőigényű, 308L-es töltőanyaggal végzett eljárásokra kell korlátozni, majd ezt követi a teljes izzítás és pácolás, de a hegesztési varrat és a hőhatás zóna korrózióállósága még ekkor is gyengébb lesz, mint az alapfém.
Hidegen alakítás és hengerezés
A 303 hideg megmunkálása lehetséges, de korlátozott. A keményedési sebesség magas, hasonlóan más ausztenites minőségekhez, ezért az olyan súlyos alakítási műveleteket, mint a mélyhúzás vagy az erős hidegfejezés, általában 303Se-ben vagy 304-ben, nem pedig kéntartalmú 303-ban végzik. Ezzel szemben a menethengerlés jól illeszkedik a 303-hoz, és a nagy szilárdságú kis menetes rögzítőelemek szabványos módja.
A galling egy másik ausztenites jellemző, amelyet érdemes tervezni. Amikor két hasonló keménységű rozsdamentes felület nyomás alatt dörzsölődik, helyi hidegen hegeszthetők és elszakadhatnak, ezért a rozsdamentes anyák néha megakadnak a rozsdamentes csavarokon. A menetes szerelvényeknél ezt különböző minőségek, molibdén alapú beragadásgátló keverék alkalmazásával, a forgatónyomaték szabályozásával vagy olyan reteszelőbetét kialakításával szabályozzák, amely nem támaszkodik ismételt szétszerelésre.
Kulcsszavak: kezelje a 303-ast csak megmunkálható anyagként; ha a kötést hegeszteni kell, vagy tartósan körülbelül 400 °C feletti hőmérsékletet lát, adja meg helyette a 304-et vagy a 316-ot.
303 vs 304 vs 316: Tulajdonságok választása, nem szokás
A minőség kiválasztása három változó közötti egyensúlyozási gyakorlat, amelyek különböző irányba húznak: megmunkálási költség, korróziós igény és szilárdsági vagy hajlékonysági követelmény. Az alábbi kétoszlopos összehasonlítás meghatározza a 303-as döntés által leggyakrabban érintett két komponenscsalád kiválasztási logikáját.
Menetes betétek és adapterek
| Dugók, szerelvények és tömítő alkatrészek
|
Az egyik gyakori tévhit az, hogy a 316-ra lépés mindig a biztonságosabb választás. A gyakorlatban egy olyan 316-os alkatrész, amely összeszerelés közben epekedik, és többször meghúzzák, kevésbé megbízható, mint egy megfelelően meghúzott 303-as alkatrész, megfelelő tömítéssel. Az anyagminőség az egyik változó a rendszerben, amely magában foglalja a menetformát, a tűrésosztályt, a felületi minőséget, a kenést és az összeszerelési nyomatékot is.
A költségdimenzió valós, és érdemes számszerűsíteni. Mivel a 316 gép nagyjából 36-on áll az indexen, szemben a 303-as 78-cal, ugyanazon alkatrész megmunkálási ideje több mint kétszerese, maga az anyag pedig drágább. Nagy volumenű kis rész esetében ez azt jelentheti, hogy az egységköltség megháromszorozódik. Ahol a szolgáltatási környezet valóban megköveteli a 316-ot, az jól elköltött pénz; ahol nem, ott egyszerűen árrésveszteség.
Kulcskivonat: válassza ki a fokozatot a tényleges expozícióból és a tényleges megmunkálási térfogatból, és írja fel a lejtőt és a temperamentumot is a rajzra, hogy a választás megismételhető legyen.
Alkalmazások: Ahol a 303-as tulajdonságok menetes komponensekben megtérülnek
A fent leírt tulajdonságok pontosan az alkatrész egy adott osztályára vonatkoznak: kicsi, menetes, nagy mennyiségben gyártott, és várhatóan ellenáll a rozsdának anélkül, hogy kloridoknak lenne kitéve. Négy termékcsalád uralja ezt a teret.
Önmetsző menetes betétek
Egy önmetsző betét a saját menetét egy alumínium, magnézium vagy műanyag fúrt vagy maggal ellátott furatba vágja. A vágórések tiszta forgácselszívást igényelnek a telepítés során, és a külső menetnek elég keménynek kell lennie ahhoz, hogy forgácsolás nélkül lehessen vágni. A 303 izzított vagy enyhén hidegen megmunkált állapotban jól kiegyensúlyozza ezeket az igényeket, és ha erősebb vagy korrózióállóbb opcióra van szükség, ugyanaz a geometria elérhető a 304-ben vagy a 316-ban.
A beszerelés minősége ugyanúgy függ a furattól, mint a betéttől. Az enyhén túlméretezett furat lehetővé teszi a lapka forgását, míg az alulméretezett furat növeli a beépítési nyomatékot, és elnyírhatja a meghajtó kulcsokat. A vezetőfurat tűrési sávjait általában a lapka gyártója biztosítja, és ezeket inkább kötelezőnek kell tekinteni, mintsem tanácsosnak.
Háromlyukú menetes betétek
A háromlyukú betéteket egy erre a célra szolgáló szerszámmal szerelik fel, amely három kulcsot rögzít, majd a helyére zár. Sokkal jobban ellenállnak a forgásnak, mint egy sima spirális betét, és gyakori választás ott, ahol vibráció vagy ismételt szétszerelés várható. Az anyagválasztás általában 303 a költség és a megmunkálhatóság szempontjából, ahol a 304 vagy 316 áll rendelkezésre, ahol nagyobb a korróziós igény.
Mivel a terhelt menet belső, és az alapanyag védi, a betét által észlelt korróziós környezet nagyrészt a szerelvényen belüli környezet, amely gyakran jóindulatú. Ez az egyik oka annak, hogy a 303 tökéletesen jól teljesít a motorokban, sebességváltókban és gépvázakban, még akkor is, ha ugyanaz a minőség gyorsan meghibásodna egy szabadon álló tengeri fedélzeti szerelvényen.
Kulcsrögzítő betétek és átalakító anyák
A kulcsos zárbetétek az alapanyagon keresztül lehajtott külső kulcsokat használnak a betét mechanikus reteszeléséhez. Az átalakító anyák, más néven apa-belső menetadapterek, lehetővé teszik az alkatrész számára, hogy váltson a metrikus és hüvelykes menetek, illetve a különböző menetemelkedések között. Mindkettő előnyös a 303 azon képességében, hogy nagy sebességű megmunkálás után szűk tűréseket tart a menetformán, és mindkettőt jellemzően szénacélból, 303-ból, 304-ből vagy 316-ból szállítják, így a vevő a minőséget az alkalmazáshoz igazíthatja.
Olajdugók és menetcsavarok
A leeresztő- és tömítődugók klasszikus csavargépalkatrészek: egyszerű geometria, szoros menettűrés, nagy éves mennyiség. A belső környezet általában olaj vagy hűtőfolyadék, míg a külső környezet lehet egy motortér, egy gépalap vagy egy kültéri burkolat. A 303-as beltéri berendezésekhez és a 316-oshoz a szabadon álló tengeri felszerelésekhez a standard, költséghatékony felosztás.
Az utolsó alkalmazási megjegyzés a különböző fém érintkezésekre vonatkozik. Ha rozsdamentes betétet helyeznek be egy alumínium házba, a csatlakozás galvanikus párost alkot, és elektrolit jelenlétében az alumínium lesz az anód. Ez ritkán jelent problémát száraz beltéri berendezésekben, de nedves vagy sóval terhelt környezetben felgyorsítja az alapfém korrózióját a betét körül. A védőbevonatok, tömítőanyagok vagy az alapanyag cseréje a szokásos korrekciós intézkedések.
Kulcskivonat: a betét belső menete általában enyhe környezetet lát, így a 303 továbbra is a standard választás a nagy térfogatú lapkákhoz, kivéve, ha maga a szerelvény van kitéve kloridoknak.
Karbantartás és üzem közbeni gyakorlat
Az anyagválasztás egy komponenst kap a rajtvonalhoz; a karbantartási gyakorlat határozza meg, hogyan teljesít az élettartam során. A rozsdamentes menetes alkatrészek néhány előre látható okból meghibásodnak, és legtöbbjük megelőzhető.
- Túlnyomaték. Mivel a lágyított 303 folyáshatára 190 és 260 MPa között van, az acél rögzítőasztalról lemásolt nyomatékérték megnyújthatja vagy csíkozhatja a meneteket. Mindig használja az adott betéthez vagy dugóhoz közzétett nyomatékadatokat, és rendszeresen kalibrálja újra a meghajtókat.
- Bosszantó. A rozsdamentes acél érintkezése nyomás alatt beragadhat. A beragadásgátló keverék, az eltérő párosítási fokozat vagy a kenéssel ellátott beépítési eljárás megszünteti a kockázatok nagy részét.
- Elégtelen elkötelezettség. Az a dugó, amelyik két menettel rövidebb a teljes csatlakozáshoz, a minőségtől függetlenül szivárog. Ellenőrizze a kapcsolódási mélységet az első cikk ellenőrzésekor, ne a terepi meghibásodás után.
- Klorid támadás. A 303-as alkatrész felhelyezése annak a jele, hogy a minőség rossz a környezet számára, nem pedig azt, hogy az alkatrész hibás. Cserélje ki 316-ra, vagy adjon hozzá védőkorlátot.
- Az alaplap galvanikus korróziója. Keressen fehér vagy szürke korróziós terméket az alumínium házban lévő rozsdamentes betét körül, ami azt jelzi, hogy az alumínium elfogy.
Az ellenőrzési gyakorlatnak meg kell egyeznie a hibamóddal. Szemrevételezéssel gödrösödést, korróziós foltot és menetsérülést észlel. A menetmérő rögzíti a méreteltérést a telepítés után. A kritikus ízületek esetében az első termikus ciklus utáni nyomatékellenőrzés informatívabb, mint az összeszereléskor végzett nyomatékellenőrzés, mert kiderül, hogy az előfeszítés elveszett-e. A kézi röntgen-fluoreszcencia-analizátorral végzett rendszeres kémiai ellenőrzés megerősíti, hogy a bejövő anyag valóban 303-as, és nem helyettesített minőségű, ami gyakori probléma a vegyes készleteknél.
A tárolás is többet számít, mint amilyennek látszik. A nyitott fatartályokban, párás raktárban tárolt rozsdamentes alkatrészek felszedhetik a felületi szennyeződéseket és rozsdafoltokat képezhetnek, amelyek inkább kozmetikaiak, mint szerkezetiek, de ettől függetlenül panaszt tehetnek a vásárlók. Ha az alkatrészeket illékony korróziógátlóval ellátott zárt csomagolásban tartja, és tiszta kesztyűben kezeli, akkor a legtöbb ilyen vitát elkerülheti.
A legfontosabb tudnivalók: a legtöbb 303-as alkatrész meghibásodása a helyszínen a nyomatékra, a kapcsolódásra vagy a környezetre vezethető vissza, nem magára az anyagra, így a karbantartási eljárások ugyanolyan figyelmet érdemelnek, mint a minőségjelzés.
303 rozsdamentes acél alkatrészek beszerzése: mit kell megadni
Mivel a 303-nak széles a megengedett kémiai tartománya és többféle tempója van, a beszerzési megrendelés hordozza a legtöbb minőségi kockázatot. Egy hozzáértő gyártónak vagy szállítónak képesnek kell lennie az alábbi pontok mindegyikére habozás nélkül válaszolni.
| Megadandó elem | Miért számít |
|---|---|
| Fokozat és szabvány | UNS S30300 vagy EN 1.4305, kifejezetten „rozsdamentes” helyett |
| Kéntartomány | Meghatározza a megmunkálási konzisztenciát és közvetve a pitting viselkedést |
| Szállítási feltétel | izzított vagy hidegen húzott; nagy hatással van a szilárdságra és a hajlékonyságra |
| Keménység range | Könnyű ellenőrzési pont a bejövő ellenőrzésekhez |
| Anyagbizonyítvány | EN 10204 3.1 hőszám nyomon követhetőséggel a kész tételig |
| Menet tolerancia osztály | 6H, 6g vagy ügyfélspecifikus; go és no-go műszerekkel ellenőrizve |
| Felületkezelés | Passziválás, bevonat vagy száraz filmkenés, meghatározott teszttel |
| Mintavételi terv | Meghatározza, hogy tételenként hány alkatrészt kell megvizsgálni, és milyen kritériumok alapján |
| Csomagolás | Megakadályozza a szennyeződést, a nedvességkárosodást és a szállítási károkat |
Egy olyan gyártóval való együttműködés, amely a telepítési eszközöket is felügyeli, kiküszöböli a problémák egy osztályát. Ha a betétet és a hajtószerszámot együtt tervezik, a beépítési nyomaték, a kulcs beakadása és a furattűrés egyenletes, és a lecsupaszított furatokkal kapcsolatos helyszíni panaszok meredeken csökkennek. Ez különösen fontos az önmetsző és háromlyukú lapkák esetében, ahol a meghajtás ugyanolyan fontos, mint maga a menet.
A kötetvásárlóknak a tételek közötti megismételhetőségről is kérdezniük kell, nem csak az első cikk jóváhagyásáról. A stabil malomforrásból származó konzisztens 303 °C hőmérséklet szabályozott kéntartalom mellett lehetővé teszi, hogy a műhely rögzítse a forgácsolási paramétereket, és évekig megtartsa azokat. Amikor a marási forrás megváltozik, a megmunkálási viselkedés eltolódhat, még akkor is, ha a tanúsítvány azonosnak tűnik, és az első jel általában a megnövekedett szerszámkopás vagy a menetidom-elutasítások növekedése.
Végül az ígéretek helyett a képességeket ellenőrizze. Kérje a tényleges gyártóberendezést, az ellenőrzési folyamatot és a nyomon követési láncot a nyers rúdtól a csomagolt kartonig. Egy szállító, aki dokumentált útvonalat tud mutatni a hőszámtól a kész alkatrészig, sokkal könnyebben kezelhető, mint azt, aki csak egy tanúsítványmappát tud felmutatni.
Kulcsátvétel: adja meg a minőséget, a kéntartalom-tartományt, a temperálást és a tanúsítvány típusát a beszerzési rendelésen; e négy elem nélkül két beszállító állíthatja, hogy szállítja a „303”-at, és mégis szállít másként viselkedő alkatrészeket.
Gyakran Ismételt Kérdések
Melyek a 303-as rozsdamentes acél legfontosabb anyagtulajdonságai?A meghatározó tulajdonságok a 0,15-0,35 százalékos kéntartalom forgácstörésnél, a megmunkálhatósági index durván 78-as B1112-vel szemben, a lágyított szakítószilárdság 500-700 MPa, a 0,2 százalékos folyáshatár 190-260 MPa, a nyúlás 50,0-20 százalék H-20. és lényegében nem mágneses viselkedés lágyított állapotban. A korrózióállóság a 304-hez hasonlítható, kivéve az észrevehetően alacsonyabb klorid-pontosodási ellenállást. |
A 303 rozsdamentes acél mágneses?A lágyított 303 lényegében nem mágneses, relatív permeabilitása közel 1,02. A hideghúzás, a menethengerlés és a nehéz megmunkálás az ausztenitet részben martenzitté alakítja, így a kész alkatrész gyengén mágnesessé válhat, akár körülbelül 3-as permeabilitással. A megmunkált 303-as alkatrészhez enyhén rátapadt mágnes normális jelenség, és nem jelenti azt, hogy rossz minőséget szállítottak. |
A 303-as rozsdamentes acél megedzhető hőkezeléssel?Nem. Ez ausztenites minőségű, és nem reagál az oltásra vagy temperálásra. A szilárdság növelésének egyetlen módja a hideg megmunkálás, amely a hajlékonyság árán nagyjából 690-860 MPa-ra növelheti a szakítószilárdságot. A lágyítást csak a hidegen megmunkált anyagok lágyítására és a hajlékonyság helyreállítására használják. |
Miért könnyebb megmunkálni a 303-at, mint a 304-et?A kén hozzáadása mangán-szulfid zárványokat képez az egész mátrixban. Ezek a zárványok belső hornyokként működnek, amelyek miatt a chip rövid szegmensekre törik, ahelyett, hogy hosszú szálat alkotnának. A rövid forgácsok megtisztítják a vágási zónát, csökkentik a felépített élt, csökkentik a forgácsolási erőket és nagyobb felületi sebességet tesznek lehetővé, ezért a 303 gépek a 304-es sebességének nagyjából 1,7-szeresével dolgoznak. |
A 303-as rozsdamentes acél hegeszthető?Általában nem ajánlott. A kén elősegíti a forró repedést és a porozitást a varratperemben, és a hőhatás zóna elveszti a korrózióállóságát. Ahol a hegesztés elkerülhetetlen, használjon alacsony hőbevitelű eljárást 308 literes töltőanyaggal, és tervezze meg a teljes izzítást és pácolást, vagy állítsa az alkatrészt 304-re vagy 316-ra. |
A 303 alkalmas tengeri vagy tengerparti környezetre?Nem. A kloridnak való kitettség gödrösödést okoz, amely a szulfidzárványoknál kezdődik. Annak ellenére, hogy az általános korróziós teljesítmény megközelíti a 304-et, a gödör kiindulási helyek sűrűsége jóval nagyobb, ezért a 303-at érdemes fenntartani beltéri, olajos vagy enyhén párás üzemre. A 316-os fokozat a megfelelő választás tengeri és vegyi környezetben. |
Mi a különbség a 303 és a 303Se között?Mindkettő szabadon megmunkálható, de a 303Se kén helyett szelént használ. A szelén hasonló forgácsszabályozást biztosít jobb felületi minőséggel és jobb hideg-meleg alakíthatósággal, zárványai pedig valamivel kevésbé agresszív gödörkezdeményezők. A kéntartalmú 303 általában magasabb megmunkálhatósági indexet és alacsonyabb költséget kínál, így továbbra is ez az alapértelmezett a csavarral megmunkált alkatrészeknél. |
Mekkora menetösszekötődésre van szüksége egy 303-as betétnek?A gyakorlati kiindulási szabály az, hogy acélban és öntöttvasban a menet névleges átmérőjének 1,0-1,5-szerese, alumíniumban vagy magnéziumban pedig körülbelül 2,0-szerese a névleges átmérőnek. Ahol vibráció van jelen, használjon reteszelőbetét-kialakítást ahelyett, hogy egyszerűen növelné a kapcsolódást, mert a kifáradási élettartamot az első bekapcsolt menetnél lévő bevágás szabályozza. |
Hogyan kell a vevőnek ellenőriznie a beérkező 303-as összetevőket?Ellenőrizze az EN 10204 3.1 tanúsítványt a hőszámmal, ellenőrizze a keménységet, mérje meg a meneteket go és no-go mérőeszközökkel, és ellenőrizze a kémiát egy kézi analizátorral, ha a fokozatcsere kockázatot jelent. Győződjön meg arról, hogy a kéntartalom a megadott tartományon belül van, mert az alacsony kéntartalmú hő másként működik, bár a tanúsítvány megfelel. |
A 303-as rozsdamentes acél többe kerül, mint a 304?A kilogrammonkénti anyagköltség általában hasonló vagy valamivel magasabb, de a leszállított alkatrész költsége gyakran alacsonyabb, mivel a megmunkálási idő lényegesen rövidebb. A nagy mennyiségű csavaros megmunkálásnál a ciklusidő és a szerszámélettartam különbsége általában meghaladja az alapanyag árát, így a 303 továbbra is a gazdaságos választás marad, ahol a korróziós környezet ezt lehetővé teszi. |
A legfontosabb szempont: 303 rozsdamentes acél anyagtulajdonság a megmunkálásra és az enyhe korrózióra van optimalizálva, és minden kiválasztási kérdés ehhez a két prioritáshoz kapcsolódik.
Kapcsolódó oldalak ezen az oldalon
Az alábbi két oldal az ebben a cikkben tárgyalt anyagokat és termékcsaládokat fedi le, és ez a természetes következő lépés, ha menetes alkatrészeket ad meg.
| oldal | Amit találsz |
|---|---|
| Rozsdamentes acél menetes betétek | Típusok, anyagok és beépítési módok egy áttekintésben |
| 303, 304 és 316 rozsdamentes acél rögzítők | Rögzítőelemek és megmunkált rozsdamentes alkatrészek minőségi összehasonlítása |
Ha az általános olvasás helyett egy adott alkatrész anyaglehetőségeit hasonlítja össze, hozza magával a rajzot, a szervizkörnyezetet és az éves mennyiséget. Ez a három elem gyorsabban határozza meg az osztályzatot és az indulatot, mint bármely adatlap-összehasonlítás.
Kulcsátvétel: illessze az osztályzatot a környezethez és a mennyiséghez, majd zárolja a választást a rajzban és a beszerzési rendelésben, hogy a döntés túlélje a következő rendelést.


