


Ha 9/16-os menetet készül megfúrni, az első specifikáció, amire szüksége van, a 9/16-os menetfúró méret. A 9/16-12 UNC durvamenethez a szabványos menetfúró 31/64 hüvelyk (0,4844 hüvelyk), a 9/16-18 UNF finommenethez pedig a standard menetfúró 33/64 hüvelyk (0,5156 hüvelyk). Ezek az adatok a teljes menetforma körülbelül 75 százalékának megfelelő menetmélységet feltételeznek, amelyet a legtöbb menetfúró-gyártó, gépműhely és mérnöki kézikönyv alkalmaz. Egy másik fúró kiválasztása megváltoztatja a befogás mélységét, a menetfúró nyomatékát és a kész menet által elviselhető terhelést, ezért ezt a méretet mérnöki döntésként kell kezelni, nem pedig utólagos gondolatként.
Az alábbi szakaszokban elmagyarázzuk, hogyan keletkezik a 9/16 menetfúró méret, hogyan változik az alumínium, ötvözött acél, rozsdamentes acél, öntöttvas vagy műanyagok megfúrásakor, és hogyan válasszon az UNC és az UNF sorozat között egy adott alkalmazáshoz. Kitérünk a leggyakoribb hibákra is, ideértve a 9/16-os és M14-es metrikus menetek összetévesztését, valamint a 9/16-os menetek csíkozásánál elérhető praktikus javítási módszereket. Ha Ön mérnök, beszerzési szakember vagy karbantartó, aki összehasonlítja a különböző beszállítók menetfúróit, menetbetéteit és szerelőszerszámait, az itt található információk segítenek Önnek megbízhatóbb specifikációt készíteni az első alkalommal, minden alkalommal.
Miért szabályozza a 9/16 menetfúró méretét a meneterő és a szerszám élettartama?
Egy csap vágja el a belső meneteket azáltal, hogy eltávolítja az anyagot egy fúrt lyuk faláról. Ennek a furatnak az átmérője határozza meg, hogy mennyi fém marad a furat és a névleges menetátmérő között, és ezáltal milyen mély lesz a menetforma. Ha a fúró kisebb, mint az ajánlott érték, a csapnak több anyagot kell vágnia, ami növeli a vágási nyomatékot, növeli a hőt és megnehezíti a forgácselszívást. A durva menetben, mint például a 9/16-12, a menetemelkedés viszonylag nagy, így a fúróátmérő kis hibája mérhető hatással van a vágási terhelésre.
A 75 százalékos menetmélység szabvány kompromisszum. A tesztelések következetesen azt mutatják, hogy a 75 százalékos belső menet majdnem akkora terhelést hordoz, mint a 100 százalékos menet, jellemzően a csupaszítószilárdság 90-95 százaléka, miközben észrevehetően kisebb meghúzási nyomatékot igényel. A gyártás során ritkán használnak teljes 100 százalékos menetet, mert rendkívül pontos furatot igényel, és nagy forgácsolóerőket hoz létre, amelyek eltörhetik a menetfúrókat, különösen olyan átmérőknél, ahol a menet már a határérték közelében van. Karbantartási menetfúrásnál, ahol a munkadarabot a helyén lehet tartani, és az igazítás nem mindig tökéletes, a 75 százalékos konvenció kis mozgásteret is biztosít a fúró túlméreteihez.
Ha a fúró túl kicsi, a tünetek megjósolhatók: a csap megfeszül, ahogy halad előre, a forgács összetömörödik, a fuvolák pedig eltömődnek. A rozsdamentes acélban a munkaedzett felület gyorsan tönkreteheti a csapot. Ha a fúró túl nagy, a menet sekély lesz, és a csupaszítási nyomaték csökken, ami lehetővé teszi a rögzítőelem kihúzását vagy szivárgását a folyadékrendszerben. Mivel a funkcionális menet és a meghibásodott menet közötti különbség gyakran csak néhány ezred hüvelyk, az üzleteknek nem szabad megpróbálniuk rögtönözni egy fúróméretet 9/16-os menetekhez anélkül, hogy ellenőriznének egy megbízható diagramot.
9/16 Fúrófúró mérettáblázata: UNC, UNF és metrikus egyenértékek
Az alábbi táblázat felsorolja az ajánlott 9/16-os menetfúróméreteket az autóiparban, a repülőgépiparban és az általános gépiparban leggyakrabban előforduló birodalmi menetsorozathoz, a legközelebbi metrikus megfelelőkkel együtt. Az angolszász értékek a szabványos menetfúró diagramokból származnak, amelyek 75 százalékos menetmélységet feltételeznek. A metrikus sorok azért szerepelnek benne, mert az M14 a legközelebbi szabványos méret a 9/16 hüvelykeshez, és a prototípusmunkában néha 9/16-os lyukat használnak az M14 helyettesítésére, vagy fordítva, bár a két szál nem cserélhető fel.
| A szál megjelölése | Hangmagasság vagy TPI | Ajánlott fúró | Tizedes hüvelyk | Metrikus egyenértékű |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 hüvelyk | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 hüvelyk | 0.5156 | 13,1 mm |
| M14 x 2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Mielőtt fúrót választana, alaposan hasonlítsa össze a menetsorozatot. A 9/16-12 UNC menetfúróhoz 31/64 hüvelykes, míg a 9/16-18 UNF menetfúróhoz 33/64 hüvelykes furat szükséges, és a két fúró nem cserélhető fel. Az alábbi táblázat ezeket az értékeket perspektivikusan mutatja be, a fúró átmérőjét a névleges menetátmérő százalékában mutatja.
E számok megértésének legjobb módja, ha vizuálisan hasonlítjuk össze őket arányként, nem pedig abszolút átmérőként. A következő vízszintes oszlopdiagram a fúró átmérőjét a névleges menetátmérő százalékában ábrázolja a fenti táblázatban szereplő öt menetre vonatkozóan. Egy pillantással könnyen láthatóvá teszi a különbséget a durva és finom sorozatok között.
Ez a százalékos nézet hasznosabb, mint a nyers decimális értékek, amikor kissé eltérő névleges méretű szálakat értékel ki. Ez akkor is segít, ha nem szabványos menetemelkedéshez becsüli meg a próbafúrást. Figyelje meg, hogy a durva szálak közel 86-87 százalékos csoportosulnak, míg a finom szálak körülbelül 91 százalékra emelkednek.
A százalékos értékek megerősítik azt a mintát, amely a teljes menetfúró diagramra érvényes. A 9/16-12 UNC fúró 31/64 hüvelyknél a 0,5625 hüvelykes névleges átmérő 86,1 százalékának felel meg, így marad anyag egy mély, de erős menethez. A finom 9/16-18 UNF fúró 33/64 hüvelyknél megegyezik az azonos névleges átmérő 91,7 százalékával, így a furat láthatóan nagyobb, a menetforma pedig sekélyebb. A finom osztású nagyobb lyuk azt jelenti, hogy a csap kevesebb anyagot távolít el, és kevesebb nyomatékkal találkozik, ami megvédi a csapot keményebb anyagokban. A metrikus M14 x 2,0 menet, amely a legközelebbi szabványos méret a 9/16-hoz, 12,2 mm-es fúrót használ, ami a 14 mm-es átmérőjének körülbelül 87,1 százaléka. Az M14 x 1,5 finom változathoz 12,7 mm-es fúró szükséges, vagyis 90,7 százalék, ami szorosan illeszkedik a birodalmi finom menet viselkedéséhez. Az M14 x 1,25-ös változat 1,5 és a többi finom hangmagasság 91,4 százalék között van, ami a kisebb hangmagasságot tükrözi. Az egész iparágban a durva szálak általában a 86-88 százalékos sávban mozognak, míg a finom szálak 91 százalék közelében maradnak. Ez az arány megmagyarázza, hogy miért nem használható egyetlen fúró minden 9/16-os menethez. Ha a fúró túl kicsi, a csap túlterhelődik és eltörik, különösen a rozsdamentes acél esetében. Ha a fúró túl nagy, a menetforma túl sekély, és munkaterhelés hatására csíkozhat. A százalékos összefüggés megértése azt is lehetővé teszi, hogy megbecsülje az ésszerű fúróméretet olyan szokatlan osztásközök esetén, amelyek nincsenek nyomtatva egy szabványos diagramon. A beszerzési csapatok számára ez az összehasonlítás megerősíti, hogy miért érdemes a menetfúrókat és fúrókat összeillesztett rendszerként egy mérnöki beszállítótól vásárolni, nem pedig független szerszámként.
A 9/16 menetfúró méretének kiszámítása
A menetfúró méretének becsléséhez a leggyorsabb képlet az, hogy kivonjuk a menetemelkedést a névleges átmérőből. Brit menetek esetén a menetemelkedés a hüvelykenkénti menetszám reciproka, így a képlet a fúróátmérő = fő átmérő - (1 / TPI) lesz. Ez a számítás olyan elméleti értéket ad, amely nagyjából 75 százalékos menetösszeköttetésnek felel meg a leggyakoribb menetformáknál, majd az eredményt felfelé kerekítik a legközelebbi szabványos fúróméretre.
A 9/16-12 UNC menet esetében, amely sok régebbi rajzon 9/16-12 NC néven szerepel, a névleges átmérő 0,5625 hüvelyk, a menetemelkedés pedig 1/12 hüvelyk vagy 0,0833 hüvelyk. A menetemelkedést levonva 0,4792 hüvelyket kapunk, a legközelebbi szabványos törtfúró pedig 31/64 hüvelyk, ami 0,4844 hüvelyk. Ez az az érték, amely minden megbízható 9/16-os menetfúró táblázatban megjelenik. Ha ezt saját maga számítja ki, az eredmény egy 15/32 hüvelykes fúró (0,4688 hüvelyk) és egy 31/64 hüvelykes fúró (0,4844 hüvelyk) közé esik, és a diagram értéke a kettő közül a közelebbit választja.
A 9/16-18 UNF menetnél a menetemelkedés 1/18 hüvelyk vagy 0,0556 hüvelyk. A képlet 0,5625 - 0,0556 = 0,5069 hüvelyk. A legközelebbi szabványos fúró 33/64 hüvelykes, ami 0,5156 hüvelykes, és ezt az értéket használják az iparágban a 9/16-18 menetfúráshoz. Érdemes megjegyezni, hogy a kiszámított érték 1/2 hüvelyk és 33/64 hüvelyk között van, és a különböző diagrammegjelenítők belső teszteléseik és az elköteleződés mélysége alapján választanak.
A metrikus szálakra ugyanez a logika érvényes. Az M14 x 2.0 menet 14 mm-es főátmérőjű és 2,0 mm-es osztásközzel rendelkezik, így az egyszerű képlet 12,0 mm-t ad, míg a standard táblázatokban az ajánlott fúró 12,2 mm. A valamivel nagyobb érték a menetforma geometriai magasságát és azt, ahogy egy éles fúróhegy ténylegesen belevág a fúrt lyukba.
A 75 százalékos kapcsolódási érték állítható, ha kemény anyagokkal vagy vékony falakkal dolgozik. Az alábbi táblázat bemutatja, hogy a célbefogás hogyan változtatja meg a 9/16-12 UNC menethez ajánlott fúrót. A nehéz anyagok, például a rozsdamentes acél vagy az edzett ötvözött acél esetében a kapcsolódás körülbelül 65 százalékra való csökkentése csökkenti a menetfúró nyomatékát és csökkenti a menetfúró törés kockázatát, miközben továbbra is elegendő menetfelületet hagy a legtöbb statikus terheléshez.
| Célzott elköteleződés | Számított fúróátmérő | A legközelebbi szabványos fúró | Valós elkötelezettség |
|---|---|---|---|
| 75% (standard) | 0,4858 hüvelyk | 31/64 hüvelyk (0.4844 in) | 76% |
| 65% (kemény anyag) | 0,4961 hüvelyk | 1/2 hüvelyk (0,5000 hüvelyk) | 61% |
| 60% (vékony falú) | 0,5012 hüvelyk | 1/2 hüvelyk (0,5000 hüvelyk) | 61% |
Figyeljük meg, hogy a szabványos 31/64 hüvelykes fúró már nagyon közel van a 75 százalékos bekapcsolási célhoz. Ha 65 százalékra csökken, a gyakorlati eredmény egy 1/2 hüvelykes fúró, amely körülbelül 61 százalékra csökkenti a menetmélységet. Ez bevett gyakorlat a rozsdamentes acél menetfúrásnál, ahol a csökkent vágási terhelés több mint kompenzálja a valamivel alacsonyabb menetszilárdságot. Mindig ellenőrizze a végfelhasználó kötődési követelményeit, mielőtt eltérne a szabványos diagramértéktől, különösen a nyomást tartalmazó kötések esetében.
9/16-12 UNC vs 9/16-18 UNF: Melyik szálat kell megadni?
A 9/16-os átmérő durva és finom szériában is kapható, a választás a fúróméretet, a menetfúró típusát és a kötés teljesítményét befolyásolja. A durva menetek menetemelkedése nagyobb, ami egy adott falvastagság mellett mélyebb menetformát hoz létre, és elnézőbb a rossz kenőképességű alkalmazásoknál. A finom menetek emelkedése kisebb, ami valamivel nagyobb kisebb átmérőt, jobb rezgés-lazítási ellenállást és finomabb beállítási képességet biztosít.
9/16-12 UNC durva sorozat
| 9/16-18 UNF finom sorozat
|
A gyakorlatban a durva 9/16-12 menetet részesítik előnyben, ha a kötést gyakran szétszerelik, amikor az anyag viszonylag puha, vagy ha a lyuk vak és a forgács eltávolítása nehéz. A finom 9/16-18 menet előnyösen erős vibrációjú, vékony falú házaknál, vagy ahol pontos előfeszítés-beállítás szükséges. A finom menetek megkönnyítik az edzett anyagok menetfúrását is, mivel a kisebb menetemelkedés csökkenti a fordulatonkénti forgácsolóerőt.
Az egyik fontos árnyalat, hogy a finom menetnek nagyobb kisebb átmérője van, ami azt jelenti, hogy a menetes furat keresztmetszete nagyobb és a feszültségkoncentráció kisebb. Ez az oka annak, hogy sok 9/16-os porttal rendelkező hidraulikus alkatrész a -18 UNF sorozatot használja durva menet helyett. A kompromisszum az, hogy a finom menetek könnyebben sérülnek a kezelés és a keresztmenet során, ezért a kezelőknek óvatosabbnak kell lenniük a menetfúró vagy a csavar elindításakor.
Hol jelennek meg a 9/16-os szálak a valódi mérnöki alkalmazásokban
A 9/16-os menetméret általános az autóiparban. Személygépkocsikban és haszongépjárművekben 9/16-18 UNF menetek jelennek meg a féknyereg rögzítőcsavarjaiban, a hajtórúdvégekben, a sebességváltó szeleptestekben és az olajhűtő vezetékekben, ahol a finom osztás rezgésállóságot és kompakt formát biztosít. A 9/16-12 UNC menet gyakrabban fordul elő motortartókban, felfüggesztési láncszemekben és nehéz berendezések rögzítőelemeiben, ahol a durva menetek jobban bírják a szennyeződést vagy időszakos terhelést jelentő üzemi körülményeket.
Az űrrepülésben a 9/16-18 UNF sorozatot gyakran az AN, MS vagy SAE szabványoknak megfelelő szerkezeti rögzítőelemekhez és hidraulikus szerelvényekhez írják elő. A repülőgép-alkatrészek gyakran alumíniumötvözetből készülnek, ahol a finom menet jól illeszkedik, és a nagyobb kisebb átmérő hozzájárul a kifáradáshoz. Ebben az iparágban a 9/16-os menetfúrómérettel kapcsolatos bármely döntést a mérnöki szabványok és javítási kézikönyvek szabályozzák, ezért a diagram értékeit soha nem szabad megváltoztatni a tervező hatóság jóváhagyása nélkül.
A hidraulikus rendszerek a 9/16-18 UNF menetek fő felhasználója. A SAE egyenes menetes O-gyűrű kinyúló portja, amelyet számos szelepen, elosztócsonkon és szivattyún használnak a -6-os méretű szerelvényekhez, 9/16-18 UNF menettel van megmunkálva. Ha ez a port a karbantartás során megszakad, a javítási költség magas, mivel az elosztó több áramkört is kiszolgálhat, és a csere költséges. Ez az oka annak, hogy sok karbantartó csapat tart kéznél egy huzalmenetes betétkészletet pontosan 9/16 méretben.
A vasúti gördülőállomány és az általános gépek a 9/16-12 UNC-re támaszkodnak a kevésbé kritikus szerkezeti kötések, szorítólemezek és állítható szerelvények esetében. A durva menet bizonyos fokú megbocsátást kínál, ha a meneteket a helyszínen öntöttvas vagy lágyacél házba vágják. A CNC megmunkálásban használt rögzítőlemezeknél a 9/16-12 menetes furat népszerű, mert nagy teherbírású dugaszolósapkacsavart fogad be, és elegendő falvastagságot hagy az alumínium szerszámlemezek számára.
9/16 szálak menetfúrása alumíniumban, acélban, rozsdamentes acélban és műanyagban
Ugyanaz a 9/16-os menetfúróméret nem mindig hozza létre az ideális menetet, amikor az alapanyag változik. A puha és nyúlós anyagokhoz, például az alumíniumhoz éles csapokra és megbízható furatméretre van szükség, az olyan keményítő anyagokhoz, mint a rozsdamentes acél, valamivel nagyobb fúró, a rideg anyagok, például az öntöttvas pedig általában elnézőek. Az alábbi táblázat összefoglalja a gyakorlati beállításokat a leggyakoribb alapanyagokhoz.
| Alapanyag | Ajánlott fúró | Koppintson típusa | Kenés | Megjegyzések |
|---|---|---|---|---|
| Alumínium 6061 | 31/64 hüvelyk | Spirálfuvola vagy formacsap | Könnyű olaj vagy kerozin | Éles csap szükséges; kiváló szálak |
| Lágy acél | 31/64 hüvelyk | Spirális pont | Oldható vágóolaj | Szabványos gyakorlat |
| 4140 ötvözött acél | 1/2 hüvelyk | Spirálfuvola, TiN bevonattal | Kénezett olaj | Csökkenti a csapolási nyomatékot |
| Rozsdamentes 304/316 | 1/2 hüvelyk | Spirálfuvola, TiN/TiCN | Nagynyomású paszta | Kerülje a munkakeményedést |
| Öntöttvas | 31/64 hüvelyk | Egyenes furulya | Száraz vagy könnyű olaj | Rövid porszerű forgács |
| Műanyag és nylon | 31/64-33/64 hüvelyk | Egyenes furulya | Száraz vagy levegő | Az ismételt összeszereléshez használjon betéteket |
Az alumíniumban a szabványos 31/64 hüvelykes furat tiszta menetet biztosít, ha a csap éles és az orsó fordulatszáma közepes. A forgács általában hosszú és szálkás, ezért a spirális fuvolacsap hasznos a vakfuratokban. Ha az alumínium alkatrészt többször össze- és szétszerelik, akkor már a tervezési szakaszban mérlegelni kell az önmetsző menetes betétet vagy a huzalbetétet, mert az alumínium menetnek korlátozott a csupaszítási küszöbe.
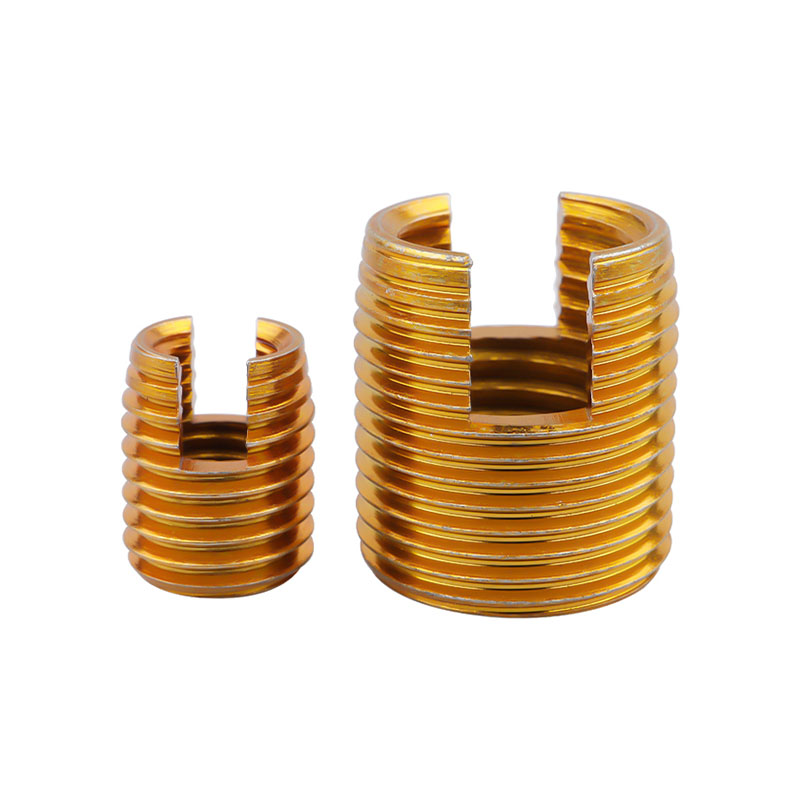 Szénacél önmetsző menetbetét alumíniumhoz Ez az önmetsző menetbetét megerősíti a belső meneteket lágy anyagokban, például alumíniumban, előzetes menetfúrás nélkül, csökkentve a csupaszodás kockázatát az ismételt összeszerelés és szétszerelés során. Termék megtekintése →
Az ötvözött acél és a rozsdamentes acél esetében a 1/2 hüvelykes fúró méretre való lecsökkentése körülbelül 76 százalékról 61 százalékra csökkenti a menetek összekapcsolódását. Ez a csökkentés csökkenti a vágási nyomatékot és csökkenti a munka során bekövetkező keményedés kockázatát. A csapnak nagy teljesítményű bevonattal kell rendelkeznie, és a műveletnek konzervatív sebességgel kell működnie, sok vágófolyadékkal. Sok gépműhely zsákfuratokban ütögető ciklust alkalmaz a forgácsok feltörésére és a fuvolák tisztítására.
Öntöttvas esetén a szabványos 31/64 hüvelykes fúrót részesítjük előnyben, mivel az anyag finom forgácsokat képez, amelyek nem csomagolódnak könnyen. A fő gond a menetkezdés tisztán tartása, hogy a csap ne csússzon a letörésen. A műanyagok esetében a választás a falvastagságtól és a terheléstől függ. A nagyobb fúró csökkenti az alkatrész repedésének kockázatát, míg a menetes betét javítja a teherbírást, és lehetővé teszi az ismételt összeszerelést a műanyag elhasználódása nélkül.
Gyakori 9/16 koppintó hibák és azok elkerülése
Meglepően sok 9/16-os menethiba nem egy rossz menetfúrásból ered, hanem egy egyszerű kiválasztási hibából, mielőtt a menetfúró hozzáér a munkadarabhoz. Az alábbi lista a gyártási és javítási környezetekben tapasztalt leggyakoribb hibákat tartalmazza.
- Az UNC fúró használata UNF menetfúráshoz vagy fordítva. A 9/16-12 csap egy 33/64 hüvelykes lyukban vékony, gyenge szálat vág el, amely lecsupaszodik, míg a 9/16-18 csap egy 31/64 hüvelykes lyukban elakad és eltörik. Mielőtt fúrót választana, erősítse meg a sorozatot.
- Összetéveszti a 9/16-ot az M14-gyel. A 9/16 hüvelykes menet névleges átmérője 0,5625 hüvelyk, míg az M14 mérete 0,5512 hüvelyk. A dőlésszögértékek eltérőek, így 9/16-12-es menetfúró nem használható M14-es furatban, pedig a 12,2 mm-es fúró számszerűen hasonlít a 31/64 hüvelykesre.
- A fúró tűrésének figyelmen kívül hagyása. Egy kopott vagy gyenge minőségű 31/64 hüvelykes fúró több ezred hüvelyknyi túlméretes lyukat vághat, ami megváltoztatja a csatlakozást és gyengíti a menetet. Használjon minőségi fúrót, és ellenőrizze a furat méretét a kritikus munkáknál.
- Zsáklyukak csapolása forgácstisztítás nélkül. Egy 9/16-os menet egy zsáklyukban felfogja a forgácsot az alján, és a csap megköti a fuvolák megtelésének pillanatában. Használjon spirálfuvola csapot és csiptető ciklust ahelyett, hogy mélyebbre kényszerítené a csapot.
- Vágófolyadék kihagyása rozsdamentes acélból. Rozsdamentes munka - gyorsan megkeményedik. Folyadék nélkül a felület keményebb lesz, mint a csap, és a csap néhány fordulaton belül elkopik vagy eltörik. Használjon nagynyomású pasztát vagy speciális rozsdamentes csapolófolyadékot.
- Kopott csap használata. Az a menet, amelyen már sok lyuk van, túlméretezett meneteket vág el, vagy hirtelen eltörik a gyökerénél. Kövesse nyomon a menetfúró élettartamát, és cserélje ki a menetfúrókat, mielőtt a menet minősége romlik.
Sérült 9/16 szálak javítása menetbetétekkel
A lecsupaszított 9/16 menet nem mindig jelent új házat, új elosztót vagy drága állásidőt. Ha megsérül a menet az alumínium hengerfejben, a sebességváltó házában vagy a hidraulikus szeleptestben, akkor egy huzalmenetes betét néhány perc alatt visszaállíthatja a csatlakozás megbízható állapotát. A javítási folyamat a betétre jellemző menetfúrót használ, nem a szabványos 9/16-os menetfúróméretet, mivel a lapka elfoglalja az eredeti menetburkot, és túlméretezett menetfúró szükséges.
A szabványos javítási sorrend egyszerű. Először fúrja ki a régi menetet a lapka gyártója által javasolt fúrómérettel. Másodszor, ütögesse meg az új furatot egy speciális STI csappal, amely túlméretezett a szabványos 9/16 csaphoz képest, hogy a betét beszerelés után illeszkedjen. Harmadszor csavarja be a betétet a menetes furatba egy szerelőeszköz segítségével. Végül, ha a betét beékelődött, a beszerelés után törje le. A kész furat egy 9/16-os belső menet, amely megfelel az eredeti méreteknek és ugyanazt a csavart fogadja.
- Fúrja ki a sérült menetet a betéttest átmérőjéig
- Üsse meg a furatot az STI menetfúróval az STI menetfúró méretével
- Szerelje be a huzalbetétet egy erre a célra szolgáló szerelőeszközzel
- Törje le a csapot, és ellenőrizze a végső menetet egy dugaszmérővel
 Csavarbetét szállítója menetjavításhoz A vezetékes, kulcsos és csavaros zárbetétek széles választékát kínálva ez a szállító megbízható megoldásokat kínál a sérült menetek helyreállítására és a nagy vibrációjú alkalmazások kezelésére. Termék megtekintése →
A betétanyag és a bevonóanyag használatban van. A rozsdamentes acél huzalbetétek az alapértelmezett választás a korrózióállóság és a szilárdság szempontjából, a horganyzott szénacél betétek pedig alacsonyabb költségű megoldást jelentenek beltéri gépekhez. Nagy ciklusú vagy nagy vibrációjú alkalmazásokhoz a csavaros zárszerkezetű betétek reteszelő szegmenssel megakadályozhatják a csavar kicsúszását. A kulcsos zárbetétek egy másik lehetőség, amikor magát a betétet mechanikusan kell rögzíteni az alapanyagba.
Huzalbetétek vásárlásakor a szállítónak minden lapkamérethez biztosítania kell a megfelelő STI menetfúróméretet. Mivel a 9/16 UNC és 9/16 UNF sorozat különböző betéteket használ, a javítókészletnek pontosan meg kell egyeznie az eredeti menetsorozattal. Egy megbízható menetbetétgyártó egyetlen készletként dokumentálja a fúrót, a menetfúrót és a szerelőszerszámot, ami csökkenti a helytelen javítás kockázatát.
A megfelelő koppintási és telepítőeszközök kiválasztása a 9/16-os munkához
A 9/16-os munkához kiválasztott menetfúró ugyanúgy meghatározza a menet minőségét, mint a fúró. Egy 9/16-12 UNC átmenő furat esetén a spirális hegyű csap, amelyet néha pisztolycsapnak is neveznek, a forgácsokat a vágás elé tolja, és ez a leggyorsabb választás. Vakfurat esetén a spirálcsappal kihúzzák a forgácsot a lyukból, és megakadályozzák az alján a betömődést. Az öntöttvas sekély zsákfurataihoz az egyenes horonycsap megfelelő, de megküzd a hosszú alumínium vagy acél forgácsokkal.
A bevonat akkor is számít, ha a geometria megfelelő. A fényes bevonat nélküli csap öntöttvasban és rövidforgácsú anyagokban működik. A TiN bevonatú csap kezeli az ötvözött acélt és csökkenti a tapadást. A TiCN vagy TiAlN bevonatú csap jobban teljesít alumíniumban és rozsdamentes acélban, ahol a bevonat csökkenti a súrlódást és megakadályozza a hegesztést a vágóélen. A durva 9/16-12 menetemelkedésnél a vágási nyomaték viszonylag nagy, így a megfelelő bevonat és az éles vágóél elengedhetetlen az egyenletes eredményhez.
A vágási sebességnek óvatosnak kell lennie. Az ötvözött acélnál a 30-50 SFM körüli felületi sebesség biztonságos kiindulási pont a kézi menetfúráshoz, míg az alumínium merev menetfúró-tartóval nagyobb sebességgel is ütögethető. A lényeg az, hogy az előtolás szinkronban legyen a menetfúró vezetékével, hogy a menet ne működjön vágószerszámként összenyomva. Megfelelő nyomatékvédelemmel ellátott csaptartó vagy menetfúrófej használatával megelőzhető a törés, különösen a zsákfuratokban.
Ha még mindig összehasonlítja a módszereket, tekintse meg az útmutatónkat hogyan válasszunk menetfúrót részletesebben elmagyarázza az egyenes fuvola, a spirálhegy és a spirálhorony menetfúrók közötti különbséget, beleértve az egyes geometriák gyakorlati korlátait.
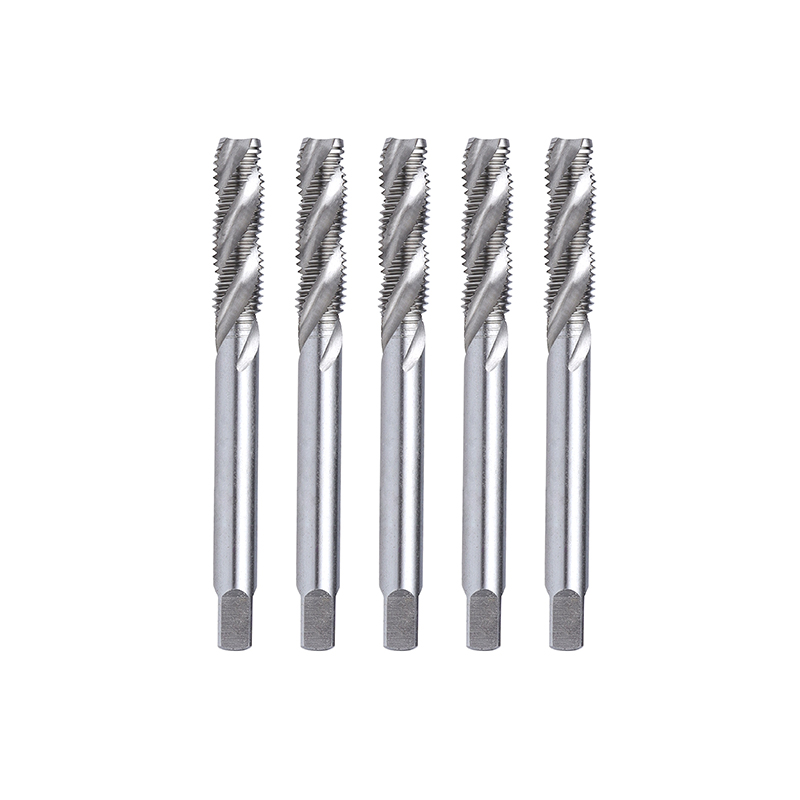 Spirális menetfúró mélylyuk menethez A hatékony forgácseltávolítást biztosító csavarvonalas hornyokkal ez a csap csökkenti az eltömődés és a törés kockázatát, így ideális mély furatok, keményfémek és automatizált tömeggyártáshoz. Termék megtekintése →
A menetbetét beépítésénél a szerelőeszköz ugyanolyan fontos, mint a betét. A megfelelő méretű szerelőszerszám megfelelő feszességgel tekeri a betétet a furatba, megakadályozva a betét kitágulását vagy deformálódását. Kihúzó szerszámok állnak rendelkezésre, ha egy betétet el kell távolítani az újrafeldolgozáshoz. Ezeknek a tartozékoknak ugyanattól a szállítótól kell származniuk, mint a betéteknek, hogy garantálják a megfelelő termékkészletet.
Kapcsolódó útmutatók és források
Ha ellenőriznie kell a specifikációkat, vagy értékelnie kell egy speciális beszállítót a menetfúrók, menetbetétek és szerelőszerszámok tekintetében, az alábbi források a gyártó mérnöki hátteréhez és terméktapasztalataihoz kapcsolódnak.
Gyakran ismételt kérdések a 9/16 csapfúró méretekkel kapcsolatban
Mekkora a menetfúró mérete 9/16-12 UNC menethez?Használjon 31/64 hüvelykes fúrót, ami 0,4844 hüvelyk vagy körülbelül 12,3 mm. Ez a fúró hozzávetőlegesen 75 százalékos acélmenet-csatlakozást produkál, és ez az érték a 9/16-12 UNC durvamenet szabványos menetfúrótáblázatán van nyomtatva. |
Mekkora a menetfúró mérete 9/16-18 UNF menethez?Használjon 33/64 hüvelykes fúrót, ami 0,5156 hüvelyk vagy körülbelül 13,1 mm. A finom osztás nagyobb lyukat hagy maga után, ami csökkenti a menetfúró nyomatékot, és sekélyebb, de rezgésálló menetet hoz létre. |
Használhatok 1/2 hüvelykes fúrót egy 9/16-12 menet menetfúrásához?Technikailag igen, de csak akkor, ha csökkenteni szeretné a szálak összekapcsolódását. Egy 1/2 hüvelykes fúró körülbelül 61 százalékos kapcsolódást produkál a szokásos 75 százalék helyett, ami rozsdamentes acél vagy edzett ötvözött acél esetén hasznos. Általános célú munkákhoz a 31/64 hüvelykes fúró a biztonságosabb választás. |
Mi a metrikus egyenértékű fúró 9/16-os menetekhez?A legközelebbi metrikus menetméret M14. Az M14 x 2,0 menethez 12,2 mm-es fúró, míg az M14 x 1,5-ös menethez 12,7 mm-es fúró szükséges. Ezek közel állnak a birodalmi 9/16 értékekhez, de maguk a szálak nem cserélhetők fel. |
A 9/16-12 UNC és az M14 x 2.0 menetek ugyanazok?Nem. A 9/16-12 UNC névleges átmérője 0,5625 hüvelyk (14,2875 mm) és osztásköze 12 TPI, míg az M14 x 2,0 névleges átmérője 14 mm és osztásköze 2 mm. Az átmérők közel vannak, de a menetemelkedés és a menetforma eltérő, így a menetfúrók és csavarok nem cserélhetők fel. |
Mit jelent a 75 százalékos menetkötés egy 9/16-os csapnál?Ez azt jelenti, hogy a belső menetek az elméleti teljes menetmélység 75 százalékát foglalják el. Ez az iparági kompromisszum a menetszilárdság és a menetes nyomaték között. A 75 százalékos menet majdnem a teljes terhelést elbírja, mint a 100 százalékos menet, de lényegesen kisebb vágóerőt igényel. |
Melyik csapot használjam 9/16-12 UNC zsákfurathoz?Használjon spirálcsapot, amely vágás közben kihúzza a forgácsot a lyukból. Átmenő lyuk esetén a spirális hegyű csap gyorsabb, mert a forgácsot a csap elé tolja. Mindig az alapanyaghoz illő csapolófolyadékot használjon. |
Hogyan javíthatok meg egy lecsupaszított 9/16-os menetet?Fúrja ki a sérült menetet a lapka gyártója által ajánlott átmérőig, ütögesse meg a furatot STI menettel, és szereljen be egy huzalmenetes betétet egy megfelelő szerelőszerszám segítségével. Az STI csap túlméretezett a szabványos 9/16 csaphoz képest, így az eredeti csavar a betét beszerelése után is illeszkedik. |
Végső döntés összefoglalása a 9/16-i koppintási munkához
A megfelelő 9/16-os menetfúróméret kiválasztása a különbség a tiszta, megbízható menet és a törött menet vagy a lecsupaszított furat között. A legtöbb munkánál 9/16-12 UNC esetén 31/64 hüvelyk, 9/16-18 UNF esetén pedig 33/64 hüvelyk azok a számok, amelyeket érdemes megjegyezni. Ha az anyag kisebb rögzítést igényel, váltson egy 1/2 hüvelykes fúróra a durva sorozathoz, de először erősítse meg az alkalmazási követelményt. A metrikus M14 szálak közeli szomszédok, de nem helyettesítik a 9/16-ot.
A beszerzési és mérnöki csapatok számára a speciális gyártókkal való együttműködés csökkenti a specifikációs hibák kockázatát is. A Dongtai Jinzhize Metal Products Co., Ltd. egy professzionális menetbetét gyártó és szállító, amely huzalmenetes betéteket, önmetsző betéteket, kulcsrögzítő betéteket, belső-külső menet átalakító anyákat, olajdugókat, valamint a hozzájuk tartozó csapokat és szerelőeszközöket gyárt. Azok a nagykereskedelmi vásárlók, akiknek állandó minőségre van szükségük a nagy volumenű rendelések során, a teljes menetfúrási és javítási megoldást hozzáillő rendszerként szerezhetik be, ahelyett, hogy több gyártótól szerelnék össze a szerszámokat.
Használja a standard menetfúró táblázatot kiindulási pontként, állítsa be az anyaghoz és a szerviz állapotához, ellenőrizze a menetsorozatot a rajzon, és szerelje fel kezelőit minőségi menetfúrókkal és vágófolyadékkal. A 9/16-os menet megbízható és költséghatékony csatlakozást jelent, ha a lyukat első alkalommal megfelelően fúrja ki.


